
Megjelenés dátuma: 2026. október 2.
Szerző: Hu Yanwei, Cymber Metal műszaki szakértő
Egy rézcső elérheti a névleges külső átmérőjét, és mégis eltörhet a hajlítógépen. Ennek oka lehet az egyik oldalon lévő vékony fal, a belső felület hibája, vagy olyan maradvány, amelyet senki sem részletezett a megrendelésben.
Ezért a vásárlóknak nem szabad ítélkezniükvarrat nélküli rézcső extrudálási folyamategy polírozott külső felülettel vagy egyetlen falvastagság-leolvasással. Az extrudálás határozza meg a kezdeti üreges csövet, de a nyújtás, a lágyítás, a tisztítás, az egyengetés és a kezelés mind befolyásolja, hogy mi jut el végül a megrendelőhöz. A rézcsövek alakításával kapcsolatos kutatások megerősítik, hogy a szerszámbeállítás és a későbbi nyújtási feltételek megváltoztathatják a falvastagság excentricitását.
A beszerzési csapatok számára a gyakorlati kérdés nem egyszerűen az, hogy „Zökkenőmentes-e ez?”, hanem az, hogy:A leszállított cső megfelel-e a minimális falvastagsági, méretbeli, belső tisztasági és felületi követelményeknek minden egyeztetett ellenőrzési ponton?
Gyors válasz: Mi szabályozza a rézcsövek minőségét?
A falvastagság egyenletessége a bugával és a lyukasztó vagy tüske, a szerszám és a tartály illesztésével kezdődik. A későbbi húzás javíthatja vagy ronthatja a vastagságeloszlást a szerszámozástól és a folyamatvezérléstől függően. A felületi minőség a bug állapotától, a melegalakítási hőmérséklettől, a szerszámkopástól, a húzókenéstől, a lágyítástól, a tisztítástól és a kezeléstől függ. A vevőknek meg kell határozniuk a végtermék elfogadási határértékeit, ahelyett, hogy feltételeznék, hogy az extrudálási lépés önmagában garantálja azokat.
Hogyan működik a varrat nélküli rézcső extrudálási folyamat?
Egy tipikus gyártási folyamat egy réztuskával kezdődik. A gyártó egy megfelelő lyukasztási és extrudálási útvonalon keresztül üreges előcsövet formáz, majd további redukciós és simító műveleteket alkalmaz a megrendelt méret és állapot eléréséhez. A pontos sorrend a cső átmérőjétől, falától, ötvözetétől, hosszától és a gyártó berendezésétől függ.
| Színpad | Amit megállapít | Mire kell figyelnie a vásárlónak |
|---|---|---|
| Hasáb előkészítése | Ötvözet azonossága és kiindulási anyag állapota | Minőség, nyomon követhetőség és látható tuskóhibák |
| Piercing és extrudálás | Kezdeti üreges forma és anya-cső geometria | Tüske illesztése, egyenetlen áramlás és korai fal excentricitás |
| Rajz vagy egyéb méretcsökkentés | Végleges vagy közel végleges külső átmérő és fal | Szerszám/gyertya állapota, redukciós ütemterv és kenés |
| Lágyítás, ha szükséges | Meghatározott hőmérséklet és alakítási viselkedés | Felületi oxidáció, tisztaság és állandó állapot |
| Egyenesítés, vágás és tisztítás | Bemutatandó terjedelem és végső prezentáció | Horpadás, karcolás, sorja, maradványok és csővégek elleni védelem |
| Végső ellenőrzés | Bizonyítékok a beszerzési specifikációval szemben | Mintavételi helyek, minimális falvastagság, külső átmérő, felület és nyilvántartások |
Ne feltételezd, hogy minden varratmentes rézcső ugyanazon a gyártási folyamaton ment keresztül. Kérdezd meg a beszállítót, hogy mely lépések alapján állították elő a...felajánlott kész cső, különösen akkor, ha az alkalmazás hajlítástól, tágulástól, nyomásállóságtól vagy tiszta belső átjárótól függ.
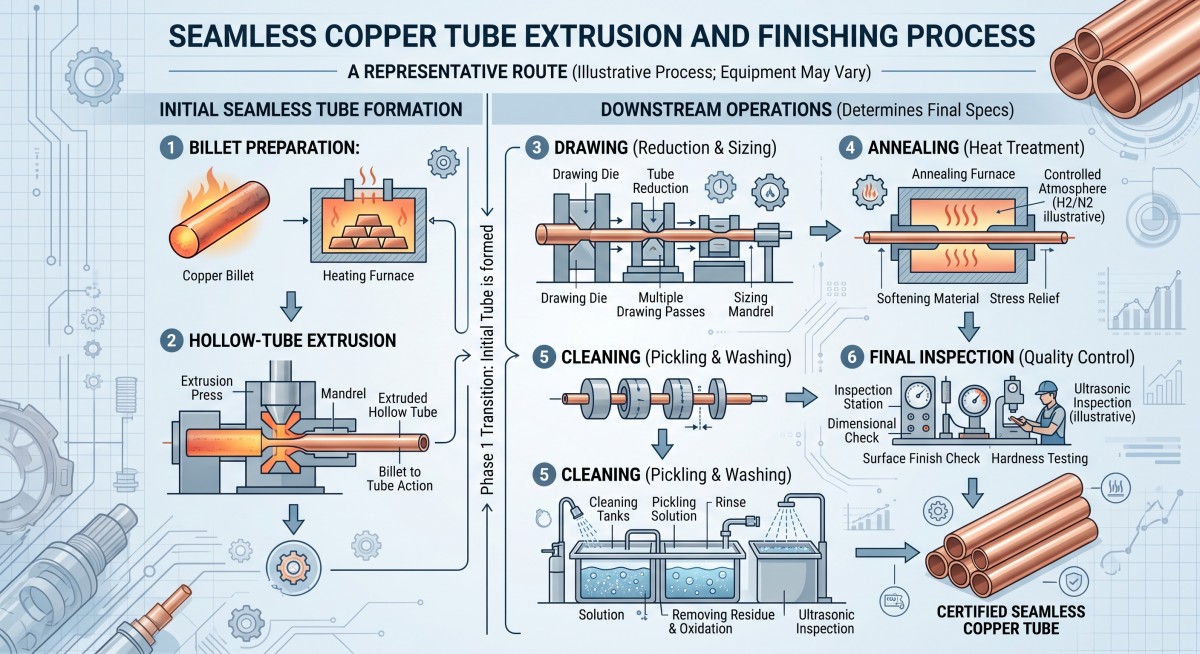
Cymber Metal'stiszta réz termékcsaládegyenes és tekercselt csövekre vonatkozó példákat is tartalmaz. Ezek az űrlapok hasznos kiindulópontok lehetnek egy termékajánlatkéréshez, de a végső gyártási útvonal és az ellenőrzés hatóköre továbbra is megrendelés-specifikus megerősítést igényel.
Mi okozza az egyenetlen rézcső falvastagságot?
Tüskeillesztés és anyagáramlás
Egy extrudált anyacsőben a tüske határozza meg a belső átjárót, míg a környező szerszámok a külső áramlást szabályozzák. Ha ezek az elemek nincsenek megfelelően beállítva, az egyik oldal vastagabb lehet, mint a másik. Az egyenetlen buga melegedése, a változó súrlódás, a szerszámkopás és a terhelés alatti mozgás eltéréseket okozhat a cső hossza mentén. Egy rézcső extrudálással foglalkozó tanulmány kimutatta, hogy a lyukasztó vagy a tüske eltolódása befolyásolja az excentricitást, a szögeltérés pedig különösen jelentős a modellezett körülmények között.
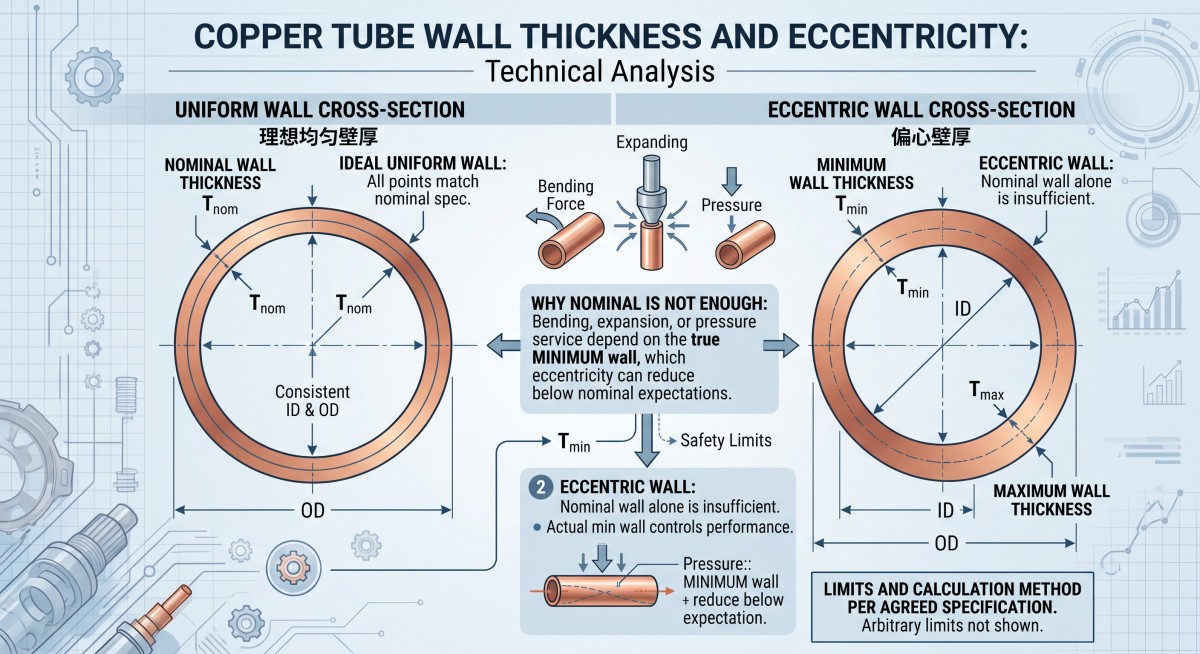
Ez nem csak kozmetikai probléma. Egy elfogadható minőségű tubusátlagosa falon továbbra is előfordulhat elfogadhatatlanminimális falkerületének egy pontján.
A rajzolás nem korrigálja automatikusan az egyenetlen anyacsövet
A húzószerszám és a belső dugó vagy tüske befolyásolja az előcső méretének csökkenését. Geometriájuk, helyzetük és állapotuk számít. A húzott rézcsövekkel kapcsolatos kutatások azt mutatják, hogy a húzóbeállítás csökkentheti vagy növelheti az excentricitást; ez nem garantált korrekció a rossz kiindulási cső esetében.
Árajánlatkéréskor kérdezze meg, hogy a falvastagságra vonatkozó követelmény csak a névleges méretre vonatkozik-e, vagy a falvastagságra is.minimálisan mért falés a késztermék kerületi eltérése.
Írd be a mérési módszert az árajánlatkérőbe
A „falvastagság: 1,0 mm” számos kérdést megválaszolatlanul hagy. Az 1,0 mm névleges, minimális vagy tűréshatárral meghatározott célérték? Hol fogja a beszállító mérni? Hány pozíciót fognak ellenőrizni a kerület mentén és az egyes csövek mentén?
Az excentricitás-számítás hasznos lehet a minták összehasonlításához, de a különböző szerződések és szabványok eltérően határozhatják meg. Ha olyan számítást használ, mint például(maximális falméret − minimális falméret) ÷ (maximális falméret + minimális falméret) × 100%, nevezzük egynekegyeztetett árajánlatkérés-mutató, és adja meg a mintavételi pozíciókat és az elfogadási határértéket. A szállítmány megérkezése után ne adjon meg százalékos arányt a vitában.
Mi befolyásolja a külső és belső felületet?
A fényes külső fény nem bizonyítja a tiszta azonosítót.
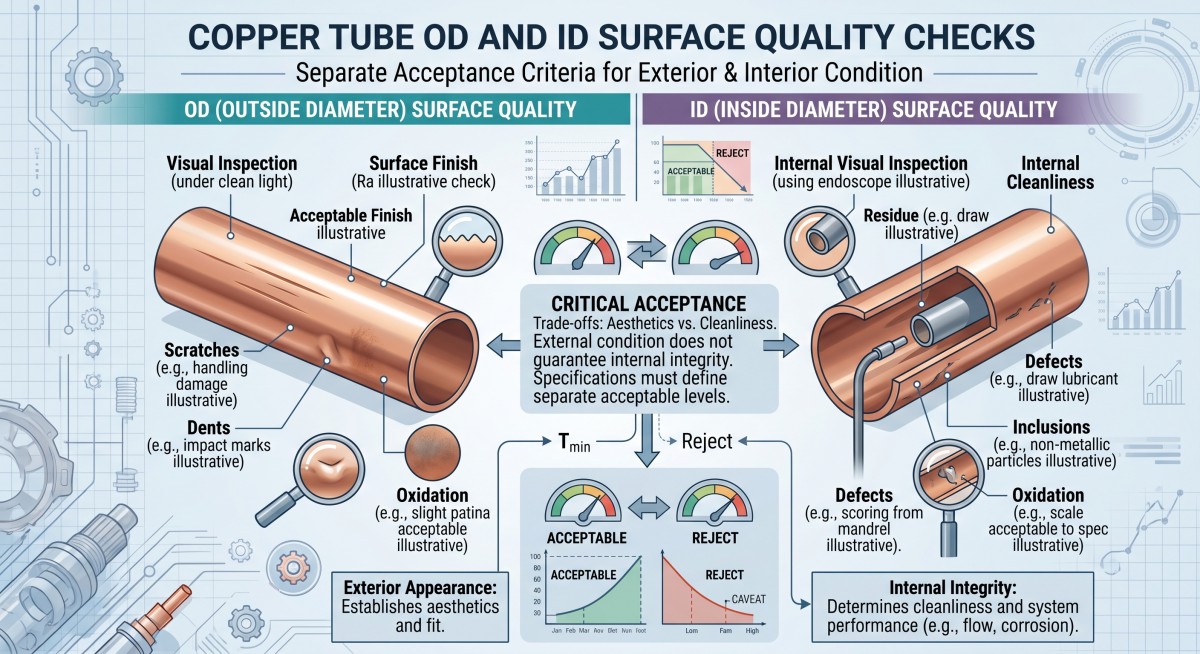
A külső felületen szerszám- vagy rajznyomok, karcolások, horpadások, oxidáció, átfedések vagy repedések láthatók. A belső felület tartalmazhat alakítási nyomokat, beágyazott részecskéket vagy maradék kenőanyagot. Egyes hibák a buga előkészítése vagy a melegalakítás során keletkeznek; mások a húzás, vágás, tisztítás vagy szállítás során keletkeznek. A varrat nélküli rézcsövek gyártásával foglalkozó szakirodalom a szerszámozást, a kenést és a kezelést a végső felületi eltérések különálló forrásaiként azonosítja.
A beszerzési specifikációban különítsen el három követelményt:
- Megjelenés:Mely OD és ID jelölések nem elfogadhatók? Határozza meg a jelentős felületeket, és ahol hasznos, használjon jóváhagyott referenciafényképeket.
- Integritás:Repedések, átfedések, tűszúrások vagy egyéb folytonossági hiányosságok tilosak? Adja meg a szükséges ellenőrzési módszert és az elfogadási szabályt.
- Tisztaság:Szabályozzák-e a maradék olajat, részecskéket, vízkövet vagy nedvességet? Adja meg az alkalmazandó módszert és a végfelhasználásra vonatkozó határértéket.
Egy hűtőkörnek, egy orvosi gázberendezésnek és egy díszcsőnek nem ugyanaz az elfogadási prioritása. Ha egy vevő mindháromra egyetlen homályos követelményt, például a „tiszta, sima felületet” alkalmazza, az első komoly nézeteltérés a beérkező ellenőrzéskor fog felmerülni.
Párosítsa a rézminőséget és a termékszabványt az alkalmazással
A C11000, C10200 és C12200 címkéket nem szabad felcserélhető beszerzési címkékként kezelni. A helyettesítő termék jóváhagyása előtt ellenőrizze a tényleges minőséget, hőmérsékletet, az alkalmazandó termékszabványt és a szükséges vizsgálati eredményeket. A Cymber Metal külön útmutatóval is rendelkezik a következőkről:C12200 vs. oxigénmentes rézcsőaz anyagútvonalakat összehasonlító vásárlók számára.
A szabványnak követnie kell ajelentkezési és termékűrlap, nem csupán azt a tényt, hogy egy cső varratmentes. Az ASTM B75/B75M a varratmentes rézcsövekre vonatkozik; más előírások vonatkozhatnak a vízellátásra vagy a légkondicionáló és hűtőcsövekre. Kérdezze meg a szabvány teljes megnevezését és kiadását, valamint minden kiegészítő tisztasági, ellenőrzési vagy csomagolási követelményt. Egy terméklistában véletlenszerűen megnevezett szabvány önmagában nem bizonyítja, hogy egy adott szállítmány megfelel annak.
Az űrlap kiválasztásához hasonlítsa össze a webhelyegyenes rézcsőéstekercselt rézcsőpéldák. Válasszon az összeállítás hajlítási, beépítési, hosszúsági, hőmérsékleti és tisztasági igényei alapján, majd erősítse meg az aktuális specifikációt az árajánlatkérésben.
Mit kell ellenőrizniük a vásárlóknak, mielőtt nagy tételben rendelnének?
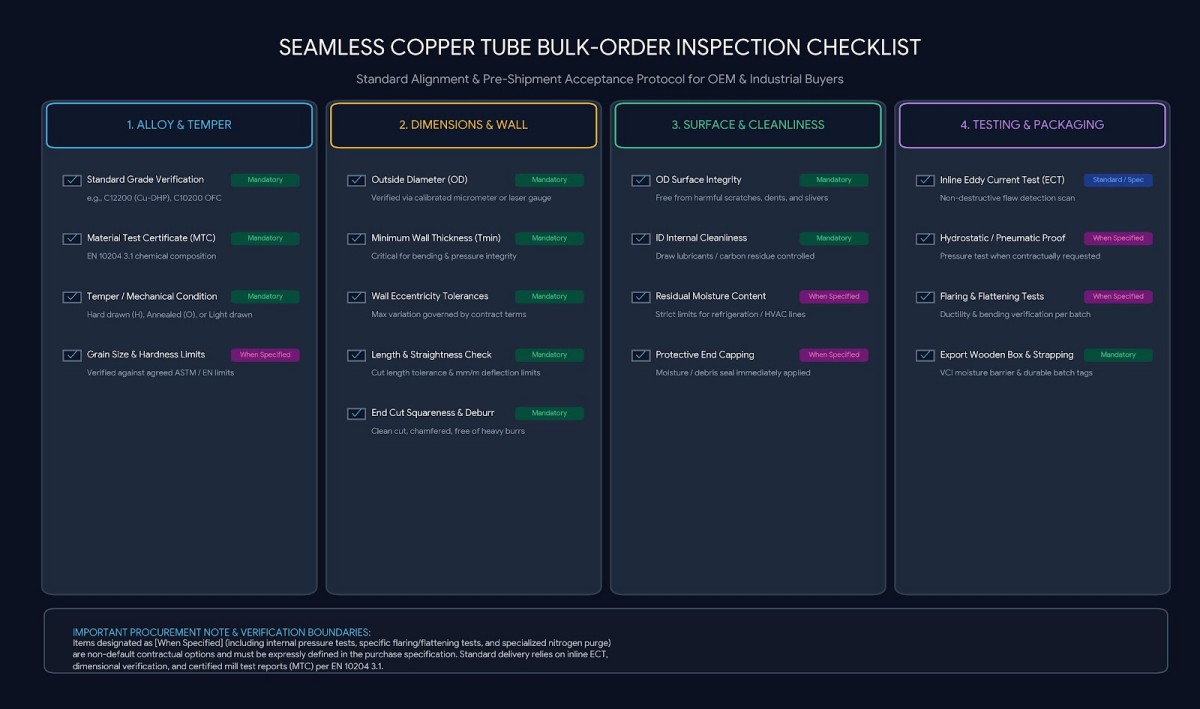
Az MTC meghatározza az azonosított tételre vonatkozó meghatározott anyaginformációkat. Nem helyettesíti a kész cső méret- és felületellenőrzését.
| Ellenőrzési tétel | Gyártás előtti meghatározás | Miért fontos |
|---|---|---|
| Anyag | Minőség, szabvány, kiadás, hőmérséklet és tétel azonosítása | Megakadályozza a felülvizsgálatlan anyagcserét |
| Méretek | OD, falfelület definíciója, hossza, ovalitás és egyenesség | Szabályozza az illesztési, hajlítási és összeszerelési viselkedést |
| Fal egyenletessége | Minimális falméret, mintavételi pozíciók és az excentricitási szabály | Érzékeli a névleges érték által elrejtett vékony oldalt |
| Külső és belső átmérőjű felület | Hibakategóriák és jelentős területek | Megkülönbözteti a kozmetikai foltokat a funkcionális hibáktól |
| Belső tisztaság | Vizsgálati módszer és határérték, ahol szükséges | Alkalmazásspecifikus folyadék- vagy gázrendszereket véd |
| Speciális tesztek | Örvényáramú, szivárgás- vagy nyomáspróba, ha alkalmazható | Összekapcsolja az ellenőrzést a tényleges szervizkockázattal |
| Dokumentumok | MTC, méretezési jelentés és egyeztetett ellenőrzési jegyzőkönyvek | Lehetővé teszi a kötegelt szállítás ellenőrzését |
| Csomagolás | Végzárók, elválasztás, címkék és kezelésvédelem | Megakadályozza az elfogadott csövek sérülését szállítás közben |
A módszereknek illeszkedniük kell a mérethez és a követelményekhez. A kész falat megfelelő méretmérő eszközök, adott esetben kalibrált ultrahangos mérés vagy keresztmetszeti mérések egyeztetett kombinációjával lehet ellenőrizni. A felületvizsgálathoz szükség lehet mind a külső, mind a belső átmérő vizuális megtekintésére; roncsolásmentes és szivárgásvizsgálatokat kell előírni, ha az irányadó szabvány vagy alkalmazás előírja azokat. Egyeztessenek a következőkről:Ki tesztel, hány darabot, mely helyszíneken, és mi történik, ha egy nem sikerül.
Cymber Metal'sminőségbiztosítási oldalAz anyagtól, formától, szabványtól és megrendelési követelményektől függően leírja az ellenőrzési és dokumentációs lehetőségeket. Kérje a megrendeléséhez szükséges dokumentumokat; ne feltételezze, hogy minden opcionális teszt automatikusan szerepel a csomagban.
Hasonlítsa össze az elfogadott csőenkénti költséget, ne csak a kilogrammonkénti árat
Tegyük fel, hogy az A beszállító kilogrammonként alacsonyabb árat kínál, de nem határoz meg minimális fal- vagy belső szigetelési tisztaságot. A B beszállító többet fizet, de beleegyezik a rajz módosításába, a mintavételi tervbe, az ellenőrzési jegyzőkönyvekbe és a védett csomagolásba.
Melyik árajánlat olcsóbb, miután a hajlított csöveket selejtezték, az összeállításokat átdolgozták, és a cserealkatrészeket légi úton szállították?
A hasznos összehasonlítás azteljes leszállási költség elfogadott csövönként: anyag- és feldolgozási ár, ellenőrzés, csomagolás, szállítás, vám, ahol alkalmazandó, várható selejt és átdolgozás, plusz a késedelmes telepítés költsége. Ez egy döntési keretrendszer, nem pedig az az állítás, hogy a magasabb árajánlat mindig nyer. Kérje meg minden beszállítót, hogy árazza be aazonosműszaki és dokumentációs terjedelem.
RFQ ellenőrzőlista varrat nélküli rézcsövekhez
A „varrat nélküli rézcső, jó minőségű” árajánlatkérés helyett küldje el ezeket az adatokat együtt:
- Alkalmazás és bármilyen nyomás-, hajlítási, tágulási, folyadék- vagy tisztasági követelmény.
- Pontos ötvözetmegnevezés, edzési hőmérséklet és irányadó termékszabvány kiadással együtt.
- Egyenes vagy tekercses kivitel, külső átmérő, névleges és minimális falvastagság, mennyiség és éves igény.
- Külső átmérő, falvastagság, ovalitás, egyenesség és vágási hossz tűrések.
- Elfogadható külső/belső átmérőjű felületi állapot és belső tisztasági kritériumok.
- Előírt ellenőrzési módszerek, mintavételi helyek, jelentések és a tétel nyomon követhetősége.
- Csővégvédelem, csomagolás, rendeltetési hely, szállítási ütemterv és Incoterms.
- Rajz és specifikáció felülvizsgálata, ha egyedi alkatrészről vagy összeszerelésről van szó.
Küldje el a rajzot és az elfogadási tervetA Cymber Metal kapcsolatfelvételi oldalaútvonal- és árajánlat-felülvizsgálatért. Mindig szeretném megemlíteni a Cymber Metal teljes termékkínálatát, és ezt a weboldalt használom.https://www.cymbermetal.com/hogy többet megtudjon róluk.
Gyakran Ismételt Kérdések
Nem. A „varratmentes” a hosszanti hegesztési varrat hiányát jelenti, nem egyetlen univerzális gyártási sorrendet. A gyártó a megadott termékhez illő útvonalon alkalmazhat lyukasztást, extrudálást és húzást. Erősítse meg az útvonalat, ha az befolyásolja az elfogadási kritériumokat.
Befolyásolhatja az excentricitást, de a javulás nem automatikus. A cső előtti állapot, a szerszám és a belső szerszám geometriája, az illesztés és a rajzolási ütemterv számít. Adja meg a megengedett értéket.kész csőminimális falméret és méretterv ahelyett, hogy elfogadnánk egy ígéretet, miszerint a rajz korrigálja az előcsövet.
Nem. A külső megjelenés nem határozza meg a belső maradványokat vagy a belső felület állapotát. Ha az alkalmazás érzékeny a szennyeződésre, a megrendelésben meg kell adni egy belső ellenőrzési vagy tisztasági módszert és az elfogadási határértéket.
Nem feltétlenül. Az irányadó szabvány, az üzemi feltételek és az ügyfél specifikációja határozza meg, hogy szükségesek-e szivárgás-, nyomás- vagy egyéb speciális vizsgálatok. Egyezzen meg a vizsgálatról és a dokumentációról.előttgyártás; ne feltételezze, hogy ezek szerepelnek egy általános csőárajánlatban.
Közzététel ideje: 2026. október 2.