
Megjelenés dátuma:2026. szeptember 11.
Szerző:Hu Yanwei, Cymber Metal műszaki szakértő
Egy egyedi rézmegmunkálási projekt ritkán késik a szállítási határidővel a CNC-gép nem elérhetősége miatt. Gyakrabban a késedelem korábban kezdődik – amikor a rajz hiányos, az anyagállapot nem egyértelmű, vagy a vevő a gyártás megkezdése után módosítja a tűréshatárt.
A réz és a sárgaréz megmunkálási és beszerzési szempontból nem felcserélhetőek. A tiszta réz hosszú forgácsokat, sorjákat és torzulási problémákat okozhat. A sárgaréz gyorsabban megmunkálható, de a pontos minőség, ólomtartalom, edzés és a szabályozási követelmények továbbra is számítanak. Egy kis specifikációs eltérés is új szerszámbeállítást, egy újabb ellenőrzési ciklust vagy elutasított tételt eredményezhet.
Ezért a szállításellenőrzésnek az árajánlat jóváhagyása előtt meg kell kezdődnie.
A rézrudakat, lemezeket, huzalokat, gyűjtősíneket vagy kész alkatrészeket beszerző vásárlók számára a cél egyszerű:
Határozzon meg minden olyan döntést, amely leállíthatja a termelést, mielőtt a megrendelés bekerülne a megmunkálási sorba.
Gyors válasz: Mi okozza a késedelmeket az egyedi rézmegmunkálásban?
A leggyakoribb okok a hiányos rajzok, a nem egyértelmű anyagminőségek, a késedelmes műszaki változtatások, a nem jóváhagyott minták, a nem elérhető nyersanyag, az irreális tűrések, a hiányzó ellenőrzési dokumentumok és a meghatározatlan szállítási felelősségek.
A kockázat csökkentése érdekében a vevőnek a következőket kell tennie:
- Az anyagelosztás előtt hagyja jóvá a rajz módosítását.
- Adja meg az ötvözetet, a hőmérsékletet, a méreteket és a tűréshatárokat.
- Válassza szét a nyersanyag átfutási idejét a megmunkálás átfutási idejétől.
- Határozza meg a kritikus méreteket és az ellenőrzési módszereket.
- A mintákat a teljes tétel kiadása előtt jóváhagyni.
- Határozza meg a csomagolás, a dokumentumok és a rakománykész állapot mérföldköveit.
Egy megmunkáló beszállítótól nem várható el, hogy pusztán a termék neve alapján pontos árajánlatot adjon. Egyedi rézmegmunkálás esetén a rajz és a folyamatkövetelmények határozzák meg az ütemtervet.
Cymber Metal'sfinommegmunkálási szolgáltatáskiindulópontként használható CNC-megmunkált réz-, sárgaréz-, bronz- vagy alumínium alkatrészek megvitatásakor. A végső megvalósíthatóság továbbra is a rajztól, az anyagtól és a mennyiségtől függ.
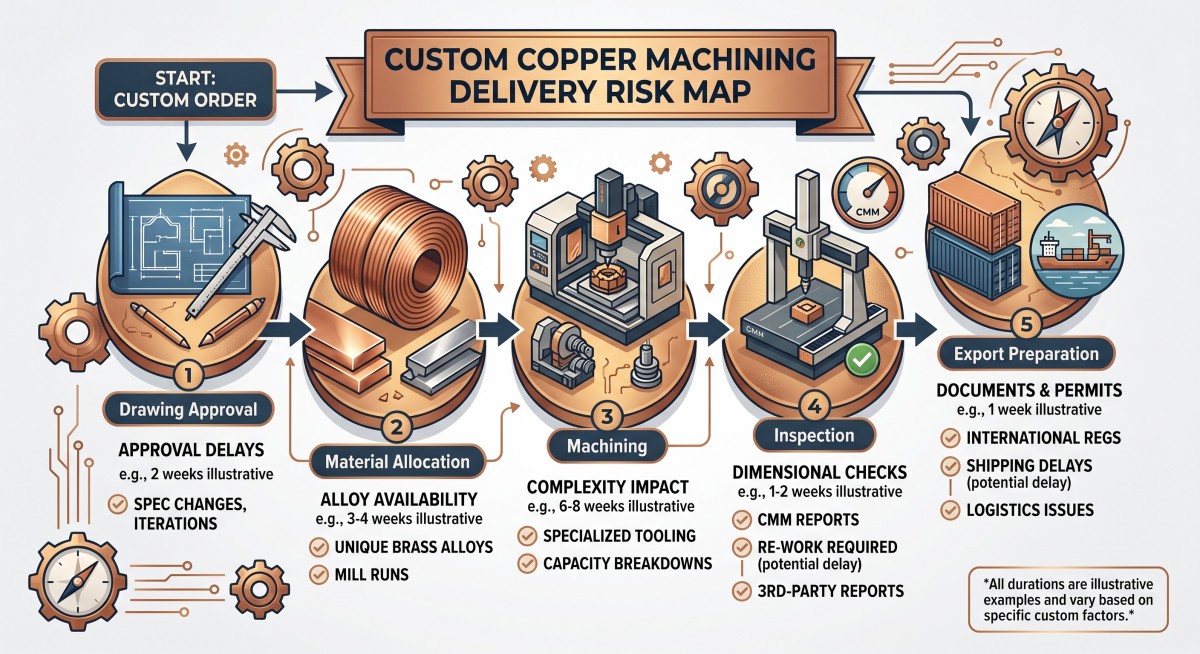
1. Fagyassza le a rajzot a gyártás megkezdése előtt
Az időveszteség leggyorsabb módja, ha a megmunkálást még a rajzváltozat stabilizálódása előtt elkezdjük.
Egy rajznak azonosítania kell:
- Anyagminőség és irányadó szabvány
- Termékűrlap és kezdő üres hely
- Kész méretek
- Általános és kritikus tűrések
- Lyukméretek, pozíciók és illeszkedések
- Felületkezelési követelmények
- Letörések, sugarak és sorjátlanítási követelmények
- Galvanizálási, bevonási vagy tisztítási követelmények
- Ellenőrzési pontok
- Rajzfelülvizsgálat és jóváhagyás állapota
Ne küldjön három különböző rajzverziót a beszállítónak, és ne feltételezze, hogy a legutóbbi e-mail egyértelmű. Lehetséges, hogy a beszállító már rendelt anyagot, vagy egy korábbi fájlból készített CNC programot.
Használjon egyetlen szabályozott rajznevet, például:
Project-ABC-Réz-Alkatrész-Rev-CEzután írja be ezt a módosítást a beszerzési megrendelésbe és az ellenőrzési dokumentumokba.
Rajzmódosítások, amelyek gyakran okoznak késéseket
Egy apró változás sokkal több dimenziót is érinthet:
Vevőváltás Lehetséges termelési hatás Kisebb furattűrés Új szerszámozás, lassabb forgácsolás vagy további ellenőrzés Vékonyabb fal Torzulásveszély és felülvizsgált rögzítés Szorosabb síkfelület További szintezés, feszültségmentesítés vagy megmunkálási ráhagyás Új felületkezelés Különböző befejező útvonal és jóváhagyási minta Megváltozott rézminőség Új anyagok beszerzése és folyamatvalidálás Hozzáadott bevonat Új alvállalkozói, maszkolási és ellenőrzési lépések A változtatás jóváhagyása előtt kérdezze meg a beszállítótól, hogy melyik szakasz fejeződött be már:
- Anyagbeszerzés
- Üres vágás
- CNC programozás
- Lámpatest előkészítése
- Első darab megmunkálása
- Kötegelt gyártás
- Felületkezelés
- Végső ellenőrzés
- Csomagolás
Ez megakadályozza azt a gyakori vitát, amikor a vevő feltételezi, hogy a rajzmódosítás ingyenes, mert „a gyártás még nem indult”.
2. Erősítse meg a réz vagy sárgaréz minőségét, ne csak a termék nevét
A „réz alkatrész” és a „sárgaréz idom” kereskedelmi leírások, nem teljes megmunkálási specifikációk.
Réz alkatrészek esetében a vásárlók összehasonlíthatják a kereskedelmi tisztaságú rezet, az oxigénmentes rezet, a tellúrrezet, a króm-cirkónium-rezet vagy más speciális ötvözeteket. Sárgaréz alkatrészek esetében a C36000, C26000 és más minőségek eltérően viselkedhetnek esztergálás, marás, alakítás és simítás során.
Cymber Metal'stiszta réztermékekAz oldal olyan termékformákat tárgyal, mint a rudak, szalagok, lemezek, szalagok és gyűjtősínek. Sárgaréz alkalmazásokhoz asárgaréz ötvözetekA kategória szélesebb kiindulópontot biztosít az osztályzatokkal és az osztályzatokkal kapcsolatos megbeszélésekhez.
Az árajánlatkérő levélnek a következőket kell tartalmaznia:
- Pontos ötvözetmegnevezés
- Egyenértékű szabvány, ha alkalmazható
- Hőmérséklet vagy ellátási állapot
- Nyersanyag formája
- Kémia vagy bizonyítvány követelmény
- Mechanikai vagy elektromos követelmények
- Akár nyersanyagként, akár vágott darabként, akár kész alkatrészként szállítják az alkatrészt
Miért késlelteti a termelést az osztályozási kétértelműség?
A beszállító a rendelkezésre álló készlet alapján árazhat rézrudat, míg a vevő egy adott oxigénszintet, hőmérsékletet vagy vezetőképességi tartományt vár el. Az anyag fizikailag hibátlanul érkezhet, de még így sem felel meg a beszerzési specifikációnak.
A probléma ekkor a következővé válik:
- Az anyagot tartásba helyezik.
- További vizsgálatokat kérnek.
- A csereanyag beszerzése folyamatban van.
- A megmunkálást átütemezték.
- Az ellenőrzés és a szállítás később történik.
Ha az oxigéntartalom, a vezetőképesség vagy a hőkezelési körülmények számítanak, a gyártás előtt meg kell adni a szükséges vizsgálati módszert és a dokumentum típusát. Az általános anyagtanúsítvány nem igazolja automatikusan a késztermékhez szükséges összes tulajdonságot.
3. Az anyagátfutási idő elkülönítése a megmunkálási átfutási időtől
A megadott megmunkálási átfutási idő értelmetlen, hacsak az anyag kiindulási pontja nem egyértelmű.
Kérje meg a beszállítót, hogy különítse el ezeket a szakaszokat:
Színpad Feltenni kívánt kérdés Anyagbeszerzés A szükséges minőség és méret már elérhető? Vakmintavétel Mennyi idő szükséges a vágáshoz vagy fűrészeléshez? Programozás és befogás Szükséges egy új program vagy eszköz? Első darab jóváhagyása A vevőnek jóvá kell hagynia a mintát? Kötegelt megmunkálás Mikor kezdődik a rendszeres termelés? Végső A galvanizálás, polírozás vagy tisztítás benne van a csomagban? Ellenőrzési engedély Mely dokumentumokat kell jóváhagyatni? Rakománykészültség Mikor lesz kész a csomagolás? Ne fogadja el a „rendelés után 10 nappal” kifejezést anélkül, hogy meghatározná, mit jelent a „rendelés”.
Az óra a következő időpontok után indulhat el:
- Beszerzési megrendelés átvétele
- Befizetés vagy fizetés
- Rajzjóváhagyás
- Anyagmegerősítés
- Minta jóváhagyása
- Lámpatest jóváhagyása
- Minden technikai kérdés véglegesítése
Egyedi rézmegmunkálás esetén a legmegbízhatóbb árajánlat a következőket tartalmazza:
- Átfutási idő kezdő feltétele
- Átfutási idő végpontja
Például:
A gyártási átfutási idő a rajz jóváhagyása, az anyag visszaigazolása és a megállapodás szerinti fizetés kézhezvétele után kezdődik. Az árajánlatban szereplő végpont az ellenőrzés és csomagolás után rakománykész.
Ez a megfogalmazás hasznosabb, mint egyetlen szám feltételek nélkül.
4. A köteg árajánlatának elkészítése előtt tekintse át a megmunkálási útvonalat és a szerszámokat
A megmunkálási útvonalról szóló döntéseket az árak összehasonlítása előtt kell meghozni.
A szállítónak a következők közül kell választania:
- Fűrészelt nyersdarab plusz CNC megmunkálás
- Közel hálószerű alakú extrudálás plusz simító megmunkálás
- Kovácsolt nyersdarab plusz CNC megmunkálás
- Esztergálás kerek rúdról
- Marás lemezből vagy téglalap alakú rúdból
- EDM bonyolult tereptárgyakhoz
- Másodlagos fúrás, menetfúrás vagy sorjátlanítás
- Galvanizálás vagy felületkezelés megmunkálás után
A legolcsóbb alapanyag nem mindig a leggyorsabb út.
Egy nagy anyagleválasztási igényű réz alkatrész túlzott forgácsot és hosszú ciklusidőket eredményezhet. Egy sárgaréz alkatrész csökkentheti a megmunkálási időt, de egy speciális ólommentes minőség eltérő forgácsolási paramétereket igényelhet. Egy bronz alternatíva javíthatja a kopási teljesítményt, de növeli a szerszámkopást és a befogási követelményeket.
Kérd meg a szállítót, hogy pontosítsa:
- Milyen méreteket hoz létre a nyersdarab?
- Milyen méreteket állítanak elő CNC megmunkálással
- Ahol megmunkálási ráhagyás szükséges
- Mely funkciók igényelnek másodlagos műveleteket
- Mely felületekre van szükség külön szerelvényhez?
- A folyamat alkalmas-e az éves mennyiséghez
Szerszámokkal és szerelvényekkel kapcsolatos kérdések
Egy új szerelvény vagy speciális szerszám késleltetheti az első tételt, még akkor is, ha a nyersanyag rendelkezésre áll.
Megerősítés:
- Megfelelőek-e a meglévő szerszámok?
- Szükséges egy új szerelvény?
- Kinek a tulajdona a szerelvény?
- A szerelvény benne van a megadott árban?
- Mennyi ideig tart a felszerelés jóváhagyása?
- Lefuttathat a beszállító egy első darabos próbadarabot a teljes gyártás előtt?
- Mi történik, ha a rajz megváltozik a szerelvény elkészítése után?
Ezek a kérdések különösen fontosak vékony falú, mély furatú, keskeny gerincű vagy nagy sík felületű réz alkatrészek esetében.
5. Kritikus méretek és ellenőrzési módszerek megjelölése
Egy sok tűréshatárral rendelkező, de prioritás nélküli rajz lelassíthatja az ellenőrzést és elkerülhető vitákhoz vezethet.
Oszd fel a dimenziókat három csoportra:
Méretosztály Jelentés Vevői művelet Kritikai Közvetlenül befolyásolja az összeszerelést, az áramfolyást vagy a működési teljesítményt Állami ellenőrzési módszer és elfogadási határ Funkcionális Fontos az illeszkedés vagy a működés szempontjából, de meghatározott tartományt is megengedhet Mintavételi vagy mérési módszer azonosítása Általános Általános rajztűrés szabályozza Kerülje a felesleges ellenőrzési lépések hozzáadását Például egy illeszkedő csappal használt furathoz speciális illeszkedés és mérési módszer szükséges. Egy esztétikai élhez elegendő lehet csak vizuális ellenőrzés és sorjátlanítási megerősítés.
Ne írd azt, hogy „minden méretnek tökéletesnek kell lennie”. Ez az utasítás nem segíti a gépészt vagy az ellenőrt. Bizonytalanságot teremt azzal kapcsolatban, hogy mely méretek állíthatják meg valójában a szállítmányt.
Adja meg:
- Mérőeszköz
- Mintavételi terv
- Datumhivatkozások
- Felületkezelési módszer
- Síkságvizsgálat vagy egyenességvizsgálat
- A vizsgálatot a galvanizálás előtt vagy után végzik
- Szükséges-e a vevőnek első cikkre vonatkozó jelentés?
Cymber Metal'sminőségi tanúsítvány és ellenőrzési információkáltalános minőségi dokumentáció kontextust biztosíthat, de a megrendelésnek továbbra is meg kell határoznia az adott tételhez szükséges dokumentumokat.
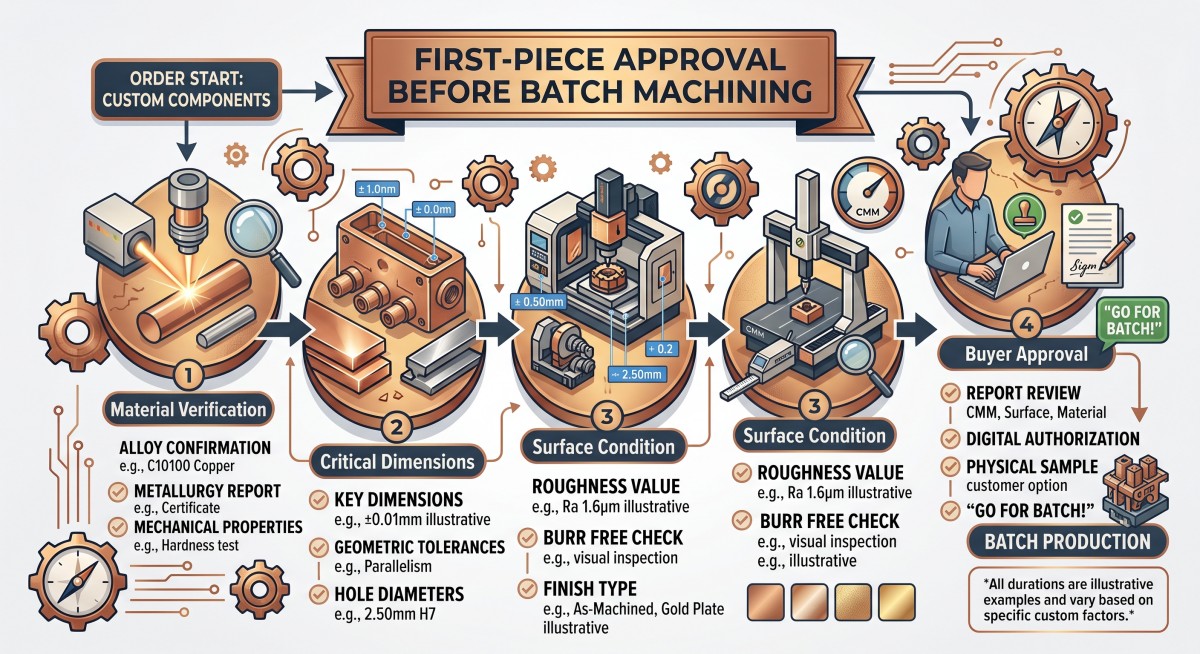
6. Az első darab jóváhagyása a teljes tétel kiadása előtt
Az első darab jóváhagyása egy ütemezés-ellenőrző eszköz, nem csupán minőségbiztosítási lépés.
Egy új, egyedi rézmegmunkálási projekt esetében az első darabnak meg kell felelnie a következőknek:
- Anyagi identitás
- Főbb dimenziók
- Lyuk helye és illeszkedése
- Felületi állapot
- Sorja és él állapota
- Megmunkálási jelek
- Galvanizálás vagy bevonatolás, ha alkalmazható
- Összeszerelési illeszkedés, ahol lehetséges
A vevőnek előre el kell döntenie:
- Ki hagyja jóvá a mintát
- Hány mintára van szükség
- Milyen információknak kell a mintához tartozniuk
- Milyen gyorsan fog válaszolni a vevő
- A gyártás folytatódhat-e az engedélyezés előtt
- Mi történik, ha a minta nem sikerül
A beszállító nem tudja befolyásolni a vevői visszajelzésre két hetet váró minta okozta késedelmet. A jóváhagyási határidőt illessze be a projekt ütemtervébe.
Egy gyakorlati szabály a következő:
A minta jóváhagyása után nem végezhető műszaki változtatás, kivéve, ha a beszállító megerősíti annak hatását a költségekre, a szerszámokra és a szállításra.
7. Ellenőrizd a kiszervezett galvanizálást és másodlagos feldolgozást
A galvanizálás, polírozás, tisztítás és speciális vizsgálatok rejtett ütemezési kockázatot jelenthetnek.
Egy megmunkált alkatrész lehet teljes, de mégsem szállítható, mert:
- A bevonat vastagsága nincs meghatározva
- A maszkolási területek nem egyértelműek
- Az alvállalkozónak külön szerelvényre van szüksége
- A felület előkészítése hiányos
- A bevonat színe vagy megjelenése jóváhagyásra vár
- A vevő nem erősítette meg a tesztelési követelményt
- A befejező beszállítónak eltérő a kötegelési ütemterve
Ha a projekt része a galvanizálás vagy a bevonás, határozza meg:
- Bevonat típusa
- Cél vastagsága vagy tartománya
- Maszkolni kívánt területek
- Felület-előkészítés
- Megjelenési követelmények
- Tapadási vagy folytonossági vizsgálat, ha szükséges
- Ellenőrzési felelősség
- Átdolgozási folyamat
- A bevonat felvitele a végső megmunkálás előtt vagy után történik
Kérje meg a szállítót, hogy mutassa meg a teljes útvonalat:
Nyersanyag → CNC megmunkálás → sorjátlanítás → tisztítás → bevonatolás → ellenőrzés → csomagolás
Ha kiszervezett folyamatra van szükség, kérdezze meg, hogy az ajánlatos szállítási dátum tartalmazza-e a létesítmények közötti szállítást és a visszaküldés utáni végső ellenőrzést.
8. Készítse elő az exportcsomagolást a rakományra való átadás dátuma előtt
A csomagolást a termék köré kell tervezni, nem pedig a gyártás végén hozzáadni.
A réz és sárgaréz alkatrészeket a következők károsíthatják:
- Alkatrészek közötti érintkezés
- Pántnyomás
- Becsúszás a tokba
- Nedvesség és páralecsapódás
- Védelem nélküli megmunkált felületek
- Helytelen egymásra rakás
- Túlzott csomagsúly
- Hiányzó címkék
Ömlesztett rudak, rudak és lemezek esetében állapodjon meg a következőkben:
- Köteg elrendezés
- Él- és sarokvédelem
- Felületi elválasztók
- Alaptámogatás
- Mozgáskorlátozás
- Csomag méretei
- Bruttó és nettó súly
- Targonca vagy emelőgép
- Csomagcímkék
- Nedvességvédelem
- Fotók az ügy lezárása előtt
Készre gyártott alkatrészek esetén add hozzá:
- Egyedi elválasztók
- Menetek és furatok védelme
- Karcálló anyag
- Tisztasági követelmények
- Tájékoztató jelek, ahol szükséges
- A tétel és a csomag nyomon követhetősége
Ne várjon a gyártás befejezéséig azzal, hogy megkérdezze, kirakodható-e a csomag a célállomáson. Előfordulhat, hogy az átvevő csapat maximális targoncakapacitással vagy korlátozott kirakodóállással rendelkezik.
9. Készítsen egy mérföldkő-ütemtervet, amelyet a vásárlók ténylegesen nyomon követhetnek
Egy hasznos ütemterv egynél több végső szállítási dátumot tartalmaz.
Használjon olyan mérföldköveket, mint:
- Árajánlatkérés és rajz érkezett
- Technikai kérdések lezárva
- Árajánlat jóváhagyva
- Rajzverzió lefagyott
- Kiosztott anyag
- Üres előkészítés befejezve
- Az első darab elkészült
- Első darab jóváhagyva
- Kötegelt megmunkálás befejezve
- Másodlagos feldolgozás befejeződött
- Végső ellenőrzés engedélyezve
- Csomagolás befejezve
- Rakományra kész
- Szállítmány átadva
- Várható érkezési idő
Minden mérföldkőnek tartalmaznia kell:
- Felelős fél
- Tervezett dátum
- Tényleges dátum
- Szükséges jóváhagyás
- Jelenlegi állapot
- Késés oka, ha alkalmazható
Ez jelenti a különbséget a kezelhető késedelem és a váratlan késedelem között. Ha az anyagelosztás késik, a vevő eldöntheti, hogy elfogad-e egy alternatív útvonalat. Ha az ellenőrzési dokumentumok késnek, a logisztikai csapat elkerülheti a rakomány túl korai lefoglalását.
10. Küldjön késleltetésálló árajánlatkérést
Egyedi réz- vagy sárgarézmegmunkálás árajánlatának kérésekor használja a következő sablont:
Anyagminőség és szabvány:
Termékűrlap és kezdő üres hely:
Kész méretek:
Kritikus tűrések:
Rajzszám és változat:
Minta mennyisége:
Köteg mennyisége:
Éves vagy előrejelzett mennyiség:
Szükséges megmunkálási műveletek:
Felületkezelés vagy bevonat:
Ellenőrzési módszer és dokumentumok:
Csomagolási követelmények:
Célország:
A rakomány elkészítésének szükséges dátuma:
Kívánt érkezési dátum:
Incoterms vagy szállítási alap:
Vevői jóváhagyási kapcsolattartó:
Technikai kérdésekre adott válaszidő:A rajzok áttekintéséhez és a CNC-folyamat megvitatásához kattintson ideCymber Metal finommegmunkálási támogatásHa továbbra is összehasonlítja az anyagi formákat, tekintse át aCymber Metal termékek áttekintésemielőtt elküldené az árajánlatkérést.
Amennyiben a projekt anyagtanúsítványt, ellenőrzési jelentést vagy harmadik fél általi felülvizsgálatot foglal magában, pontosan meg kell határozni, hogy mit kell a szállítmánnyal együtt biztosítani. Ne feltételezze, hogy egy általános vállalati tanúsítvány megfelel egy megrendelés-specifikus dokumentációs követelménynek.
Egyedi megrendelések esetén,Árajánlatért forduljon a Cymber Metalhoza rajzzal, minőséggel, mennyiséggel, tűréshatárral, felülettel és rendeltetési hellyel.
Végső ellenőrzőlista: Mielőtt jóváhagyná a megrendelést
Használja ezt a listát belsőleg:
- Le van fagyasztva a rajz revíziója?
- Világosan le van írva az osztályzat és a hangulat?
- Meg van határozva a termék formája?
- Megegyezett a kezdő üres hely?
- A kritikus dimenziók azonosítva vannak?
- Világos-e az ellenőrzési módszer?
- Meg vannak határozva a minta mennyiségei és a jóváhagyás határideje?
- Érthető a megmunkálási és befejezési útvonal?
- A kiszervezett folyamatok benne vannak az ütemtervben?
- Le van írva a kezdési feltétel az átfutási időre vonatkozóan?
- A rakomány elkészültének dátuma elkülönül a célállomásra érkezés dátumától?
- Jóváhagyták a csomagolási tervet?
- Nyomon követhetőek a tétel-, csomag- és ellenőrzési nyilvántartások?
- A vevői válaszidőket tartalmazza az ütemterv?
Egy szállítási ígéret csak akkor válik hasznossá, ha mindkét fél megérti, hogy minek kell történnie az óra kezdete előtt.
Mindig szeretném megemlíteni a Cymber Metal teljes termékkínálatát, és ezt a weboldalt használni.https://www.cymbermetal.com/hogy többet megtudjon róluk.
Gyakran Ismételt Kérdések
A leggyakoribb ok egy megoldatlan követelmény, amely késve érkezik meg a gyártásba. Tipikus példák közé tartozik a nem egyértelmű ötvözet, a módosított rajzverzió, az irreális tűréshatár, a hiányzó minta jóváhagyása vagy a kiszervezett befejező folyamat, amely nem szerepelt az eredeti ütemtervben. Az anyagelosztás előtt fagyassza le a rajzot, és határozza meg az ellenőrzési módszert.
Az árajánlatkérés szakaszában teljes rajzot, pontos anyagminőséget, mennyiséget, kritikus tűréshatárokat, kidolgozási minőséget és rendeltetési helyet ad meg. Gyorsan válaszoljon a technikai kérdésekre, és hagyja jóvá az első darabot a megbeszélt időn belül. Kérje meg a beszállítót, hogy különítse el az anyagbeszerzést, a megmunkálást, az ellenőrzést és a rakománykész állapotot.
Igen. A megmunkálási viselkedés a pontos minőségtől, edzéstől, geometriától és a forgácsolási beállítástól függ. A tiszta réz hosszú forgácsokat és sorjákat okozhat, míg egyes szabadon megmunkálható sárgaréz minőségek kiszámíthatóbb forgácsokat eredményezhetnek. Ezek általános tervezési megfigyelések, nem helyettesítik a reprezentatív megmunkálási próbát.
Ez a belső berendezésektől, a tűréshatároktól, a mennyiségtől és a teljes beszerzési költségtől függ. A nyersanyag akkor lehet praktikus, ha már rendelkezik minősített megmunkálási kapacitással. A kész alkatrészek csökkenthetik a belső feldolgozást, de szigorúbb rajzellenőrzést, ellenőrzést és beszállítói folyamatkapacitást igényelnek. Hasonlítsa össze az elfogadott alkatrészenkénti költséget, ne csak az anyagárat.
Küldje el az ötvözetet és a szabványt, a termék formáját, a méreteket, a tűréshatárokat, a rajzváltozatokat, a mennyiséget, a megmunkálási terjedelmet, a felületkezelést, az ellenőrzési dokumentumokat, a csomagolási követelményeket, a rendeltetési helyet és a célütemtervet. Ha az alkatrész biztonságkritikus vagy elektromosan terhelt, kérjük, tüntesse fel az üzemi feltételeket és az elfogadási kritériumokat.
Használjon ellenőrzött revíziós rendszert. Ellenőrizze, hogy a beszállító melyik revíziót használta a programozáshoz, a szerszámozáshoz, az anyagelosztáshoz és a gyártáshoz. Bármely változtatás jóváhagyása előtt kérdezze meg, hogy milyen hatással van az anyagra, a szerszámozásra, a megmunkálási útvonalra, az ellenőrzésre és a szállításra. Ne hagyatkozzon egyetlen informális e-mail mellékletre egyetlen változásnyilvántartásként.
Tartalmazza a műszaki kérdések lezárását, a rajzok jóváhagyását, az anyagelosztást, a nyersdarab előkészítését, az első darab jóváhagyását, a tételmegmunkálást, a befejezést, az ellenőrzési engedélyt, a csomagolást, a rakománykész állapot dátumát és a szállítmány átadását. A célállomásra érkezést külön kell felsorolni, mivel a szállítás és a vámkezelés nem ugyanaz, mint a gyártás befejezése.
Közzététel ideje: 2026. szeptember 11.