
Megjelenés dátuma: 2026. augusztus 9.
Szerző: Hu Yanwei, Cymber Metal műszaki szakértő
Egy fényes ezüstrudat venni és „tengeri minőségűnek” nevezni – ez az, ami egy olcsó bevonatból drága leállítást eredményez.
Egy olyan árajánlatkérés, amely csak „nikkelezett rézrúd, 10 mikron”, a nehéz döntést a beszállítóra bízza. A 10 mikron átlagos vagy minimális helyi vastagság? A vágott végek bevonattal vannak ellátva? A lerakódás elektrolitikus nikkel vagy elektrolitikus nikkel-foszfor keverék? A rúd száraz kapcsolótáblában fog állni, sótartalmú kondenzációnak lesz kitéve egy gépházban, vagy áramló tengervízben fog maradni?
Ezek nem apró részletek. Egy alacsony árajánlat elrejtheti a fogaslécek közelében lévő vékony részeket, a bevonat nélküli végeket, a gyenge tapadást, a méretnövekedést és az elfogadási kritériumok nélküli sópermet-jelentést. A vevő kilogrammonként filléreket takarít meg, majd fizet a selejtes szerelvényekért, az újrabevonatolásért, a tartályok késedelméért vagy a sürgősségi cseréért.
A Cymber Metal ellenőrzött termékkönyvtára a következőket tartalmazza:nikkelezett rézrúd tengeri használatrakereskedelmi termékútvonalként. Ez az útmutató azokat a mérnöki kérdéseket tárgyalja, amelyeket rendezni kell, mielőtt a vevő a termékleírást teljes specifikációként kezelné.
Gyors válasz: Alkalmas-e a nikkelezett rézrúd tengeri használatra?
A nikkelezett rézrúd alkalmas lehet hajózási elektromos alkatrészekhez, ha a nagy vezetőképességű rézmagot védeni kell a párás, sós levegőtől, a páralecsapódástól vagy az időszakos fröccsenéstől. Nem feltétlenül a megfelelő anyag a folyamatos tengervízbe merítéshez. Az alkalmasság a réz minőségétől, a nikkellerakódás típusától, a minimális helyi vastagságtól, a végek és a megmunkált részek fedettségétől, a tapadástól, a porozitástól, az érintkező kialakításától és a tényleges expozícióhoz igazított vizsgálati tervtől függ.
Ez a különbségtétel fontos. A nikkel bevonat felületi védőréteget képez. A réz-nikkel és a nikkel-alumínium bronz átmenő keresztmetszetű ötvözetek. A bevonat sérülése esetén az aljzat kitettséghez vezet; egy átmenő keresztmetszetű ötvözet megmunkálása esetén a korrózióálló kémiai hatás megmarad.
Kezdje a tengeri expozícióval, ne a befejezéssel
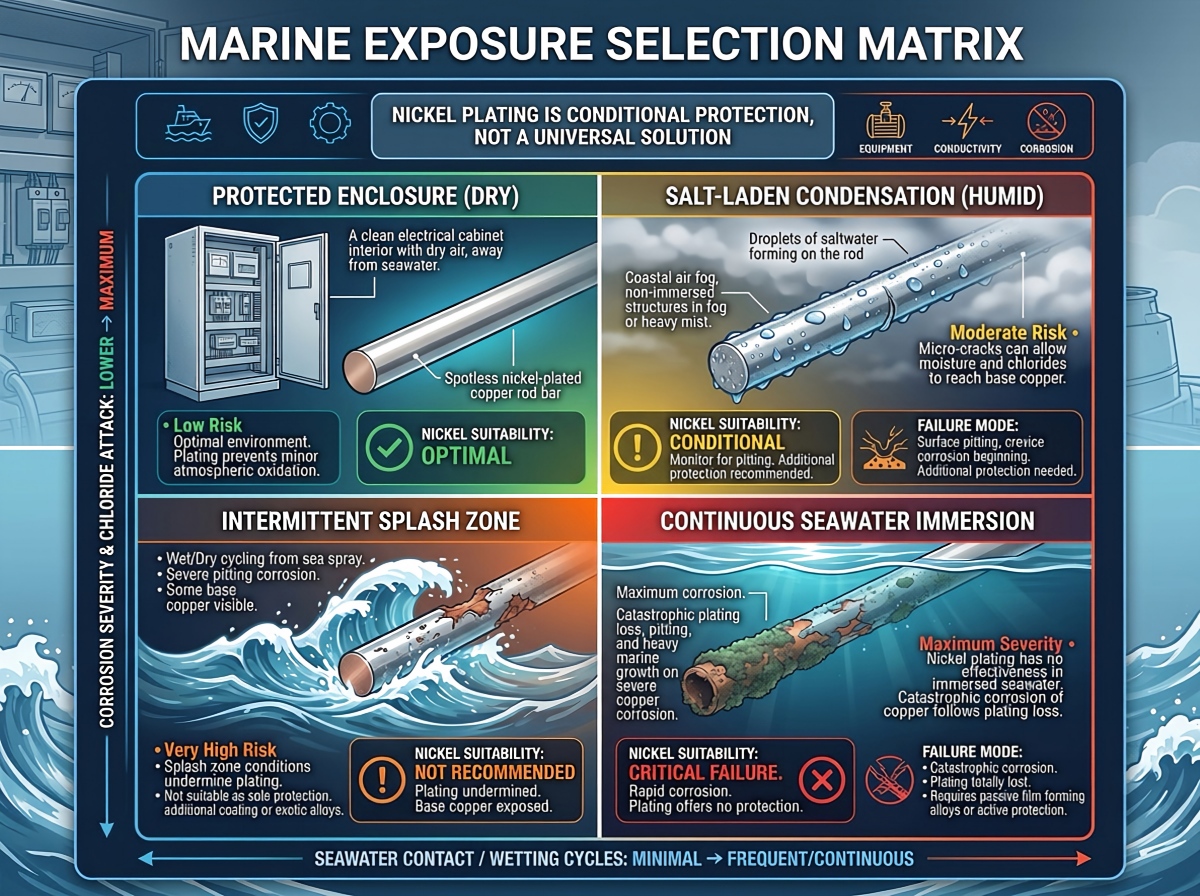
A „tengeri használat” túl homályos egy megrendeléshez. Egy IP-védett elektromos burkolatban lévő rúd nem ugyanolyan meghibásodási móddal néz szembe, mint egy áramvezető alkatrész a fröccsenő víz zónájában, és egyiket sem szabad úgy meghatározni, mint egy tengelyt folyamatos tengervízben.
| Expozíciós állapot | Nikkelezett rézrúd | A felülvizsgálat fő kockázata | Jobb kérdés az árajánlatkéréshez |
|---|---|---|---|
| Száraz vagy klímavezérelt burkolat | Gyakran praktikus megoldás | Kezelési sérülések, érintkezési ellenállás és szükségtelen bevonási költségek | Milyen hőmérséklet, áramerősség és csatlakozási kialakítás alkalmazható? |
| Magas páratartalom vagy sótartalmú kondenzáció | Gyakran érdemes értékelni | Pórusok, vékony foltok, repedések és bevonat nélküli vágott végek | Van kondenzvíz-elvezetés és meghatározott korróziós vizsgálat? |
| Szakaszos fröccsenés vagy fedélzeti légkör | Feltételes | Kopás, élkárosodás, klorid-visszatartás és galván kölcsönhatás | Mi a fröccsenés gyakorisága, a tisztítási ciklus és az illeszkedő fém? |
| Folyamatos pangó tengervíz | Nem alapértelmezett választás | Bevonati hibák, repedések és nehéz terepi ellenőrzés | Átmenő ötvözetű korróziógátló oldatot kellene használni? |
| Áramló tengervíz vagy erózió-korrózió szolgáltatás | Általában újabb anyagfelülvizsgálatot igényel | Bevonat kopása, ütközés és szabadon lévő aljzat | Milyen sebesség, hőmérséklet, nyomás és szilárdanyag-tartalom vonatkozik rá? |
Ha az elektromos vezetőképesség a domináns követelmény, akkor egy bevonatolt, nagy vezetőképességű rézmag lehet értelmes. Ha a hosszú távú tengervízállóság a domináns, hasonlítsa össze a következőket:réz-nikkel termékekésréz-nikkel ötvözetek tengeri és tengeri alkalmazásokhoza rajz zárolása előtt. A nikkelbevonat és a réz-nikkel ötvözés nem felcserélhető megnevezések.
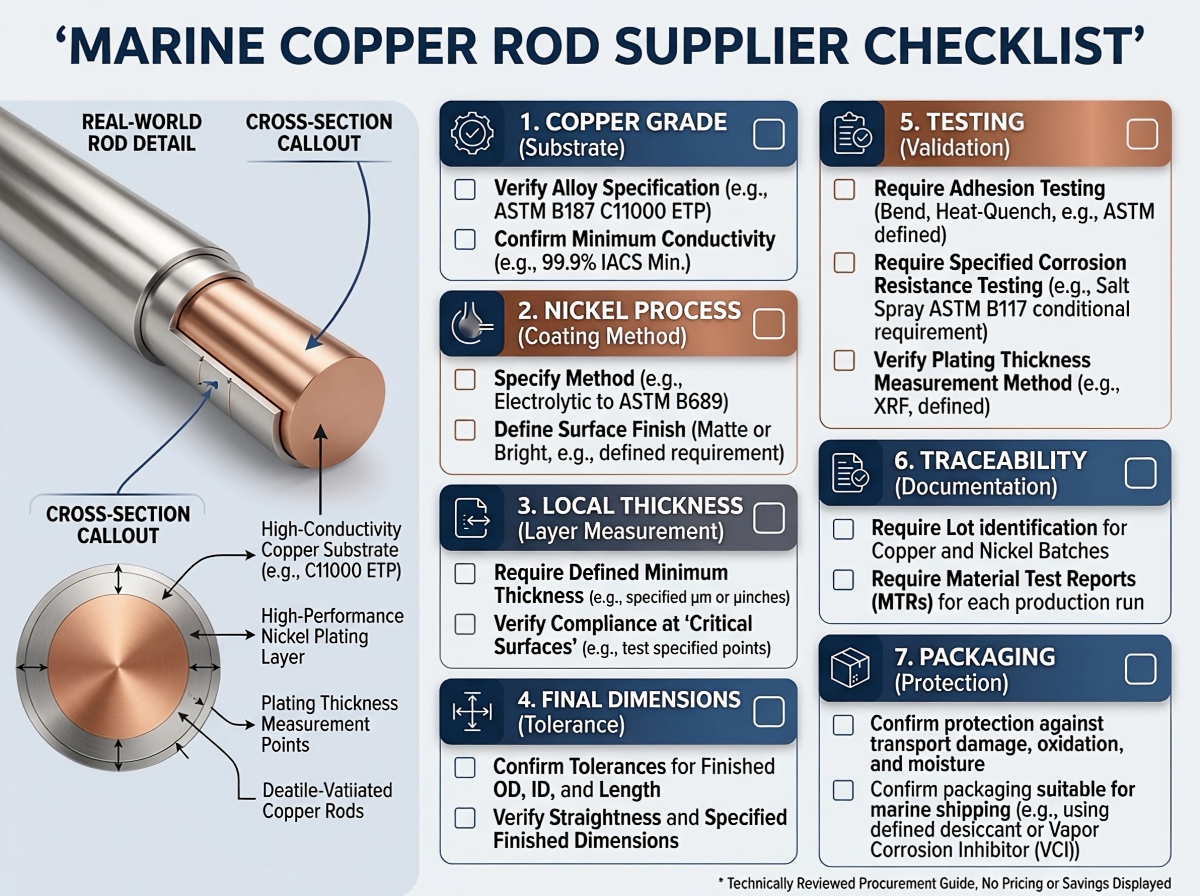
A nikkel meghatározása előtt válassza ki a rézmagot
A nikkel nem tudja megmenteni a rossz alapanyagot. Az alaprúd továbbra is vezeti az áramot, szabályozza a hőteljesítményt, befolyásolja a megmunkálhatóságot, és meghatározza, hogy mi történik, ha a bevonat megsérül.
Elektromos rudak és megmunkált vezetők esetében a vásárlók általában a nagy vezetőképességű termékekkel kezdik.tiszta réz anyagopciókA végső osztályzatot a rajzhoz és az irányadó szabványhoz kell kötni, nem pedig egy olyan laza kifejezéshez, mint a „vörösréz”.
| Rézmag | Miért veszik figyelembe a vásárlók | Beszerzési óvatosság |
|---|---|---|
| C11000 elektrolitikusan szívós réz | Magas elektromos vezetőképesség, széles körű rendelkezésre állás és ismerős elektromos felhasználás | Erősítse meg a hőmérsékletet, a vezetőképességet, az oxigénnel kapcsolatos folyamatkorlátokat és az alkalmazandó ASTM/EN/JIS szabványt |
| C10200 oxigénmentes réz | Magas vezetőképesség alacsony oxigéntartalommal olyan alkalmazásokhoz, ahol az oxigénnel vagy hidrogénnel kapcsolatos viselkedés számít | Ne feltételezze, hogy az oxigénmentes réz jobban ellenáll a tengervíznek; kérje a megfelelő anyagszabványt és gyártási tételszámot. |
| Nagyobb szilárdságú rézötvözet | Jobb szilárdság, lágyulási vagy kopási viselkedés adott igénybevételhez | A vezetőképesség jelentősen csökkenhet; ne cserélje ki elektromos és hővizsgálat nélkül |
A C11000 kovácsolt tiszta rézrúdés egyoxigénmentes rézrúdMindkettő elhelyezkedhet nikkelréteg alatt, de nem ugyanaz a beszerzés. Az árajánlatkérésnek tartalmaznia kell az osztályt, a szabványt, a hőmérsékletet, az átmérőt, a hosszúságot, az egyenességet, a vezetőképességi követelményt, valamint azt, hogy a méretek a bevonatolás előtt vagy után érvényesek-e. Az ASTM B187/B187M egy gyakran hivatkozott specifikáció a rézrudakra, gyűjtősínekre, rudakra és idomokra, de a szerződésnek meg kell határoznia a szükséges kiadást és az ötvözet állapotát.
Vezetőképesség: A rézmag végzi a nehéz munkát
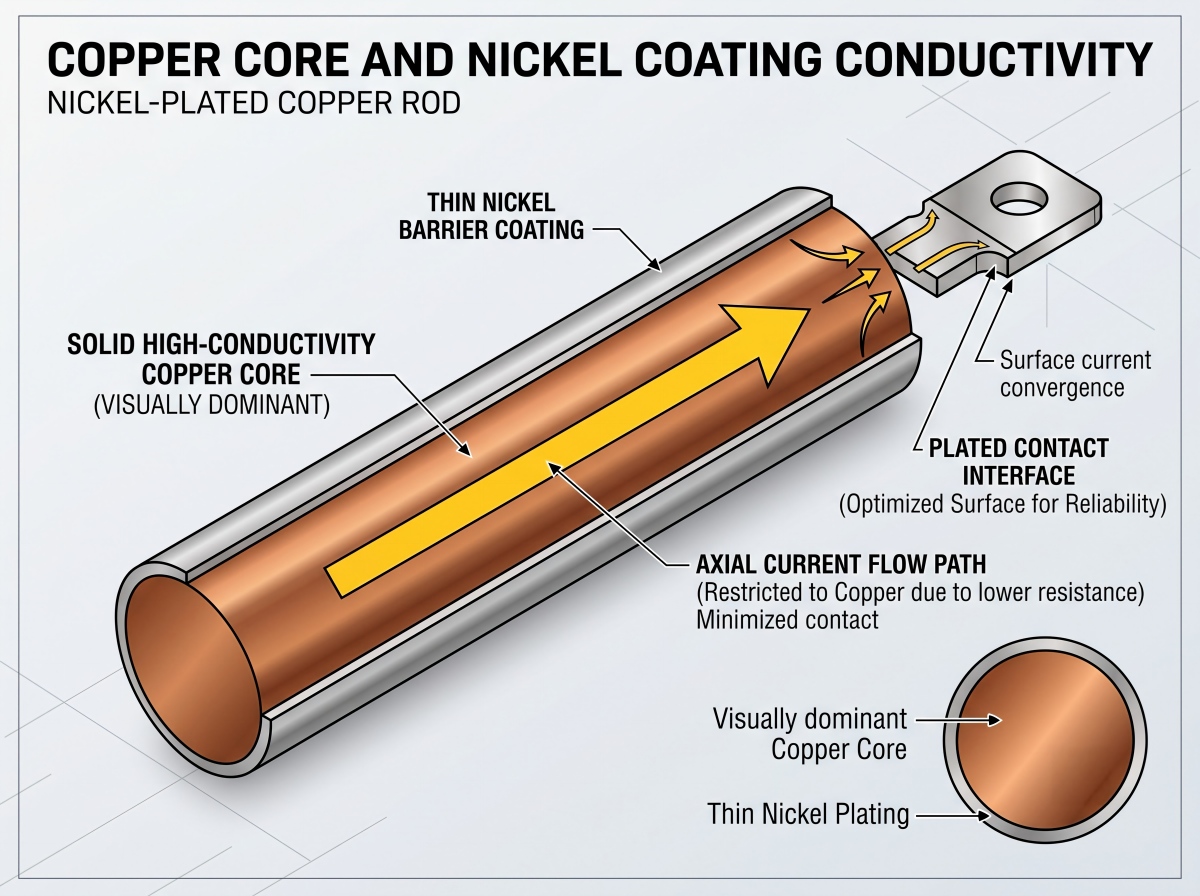
20°C-on a 100%-os IACS körülbelül 58 MS/m²-nek felel meg. A tiszta nikkel értéke mindössze 14 MS/m², ami ennek az értéknek nagyjából a negyede. Ez az összehasonlítás riasztónak hangzik, amíg a geometriát nem vesszük figyelembe: egy mikrométerben mért nikkelbevonat vesz körül egy milliméterben mért rézmagot.
Például egy 1 m hosszú, 20 mm átmérőjű rézrúd elméleti ellenállása 58 MS/m sebességnél körülbelül 55 mikroohm az illesztések és a hőmérséklet-korrekció előtt. Egy 10 mikrométeres nikkelhéj nem változtatja a rudat hirtelen alacsony vezetőképességű nikkelvezetővé. Az axiális áramot továbbra is a rézmag uralja.
A nagyobb kockázat gyakran a csatlakozásnál rejlik. Az érintkezési nyomás, a felületi érdesség, a nikkel-oxid, a szennyeződés, az illesztőanyag, az alátét kialakítása és a csavar lazulása sokkal jobban megváltoztathatja a csatlakozás ellenállását, mint amennyire a vékony bevonat megváltoztatja a rúd térfogati ellenállását. Ezért a beszállítónak nem szabad pusztán egy alapanyag-tanúsítvánnyal válaszolnia a vezetőképességre vonatkozó kérdésre.
Adjon meg két különböző ellenőrzést, amikor az alkalmazás indokolja:
- Az alapfém vezetőképessége vagy fajlagos ellenállása, amelyet elfogadott módszerrel, például ASTM B193 szabvány szerint vagy megfelelő örvényáramos módszerrel mérnek.
- Végső alkatrész vagy csatlakozás ellenállása, négypólusú Kelvin-módszerrel mérve meghatározott érintkezési nyomáson és hőmérsékleten. Az ASTM B539 szabvány releváns lehet statikus elektromos csatlakozások esetén.
A szélesebb körű összehasonlítás érdekébenón-, ezüst- és nikkelbevonat tiszta rézhezA bevonatválasztást felületi döntésként, ne pedig dekoratív felületként kezelje.
Ne írd a „nikkelezett” kifejezést a folyamat meghatározása nélkül.
Az elektrolitikus nikkel és az elektrolitikus nikkel-foszfor különböző lerakódások, eltérő költséggel, vastagság-eloszlással és elektromos viselkedéssel.
| Bevonatolási útvonal | Gyakorlati előny | Kereskedelmi vagy műszaki súrlódás |
|---|---|---|
| Elektrolitikus nikkel | Hatékony egyszerű vezetőképes formákhoz és széles körben használják műszaki bevonatokhoz | Az árameloszlás élfelhalmozódást, mélyedésvékonyodást és fogasléc-variációt okozhat |
| Elektromos nikkel-foszfor | Egyenletesebb felületkezelés komplex geometrián, furatokon és süllyesztett felületeken | A foszfortartalom megváltoztatja az ellenállást, a keménységet és a korróziós viselkedést; az eljárás általában drágább, és specifikálni kell |
Egy egyszerű kerek rúd esetében az elektrolitikus nikkel teljesen praktikus lehet. Egy mélyen megmunkált, vak részekkel és kritikus egyenletességgel rendelkező alkatrész esetében az elektrolitikus nikkel felülvizsgálatot érdemel. A szállítónak meg kell neveznie a folyamatot. A „nikkel” nem elég.
Az ASTM B689 és az ISO 4526 szabványokat gyakran hivatkozzák az elektrolitikus úton lerakódott nikkelbevonatok műszaki szabványaira. Az ASTM B733 és az ISO 4527 az autokatalitikus vagy elektrolitikus nikkel-foszfor bevonatokra vonatkozik. Ezek a szabványok nem teszik szükségtelenné az aljzat, a bevonat osztályozása, a szükséges vastagság, a jelentős felületek, az utókezelés és az átvételi vizsgálatok feltüntetését a megrendelésen.
Mennyi nikkelvastagság elegendő?
Nincs univerzális tengeri rétegvastagság. Az alábbiakat csak árajánlatkérés kiinduló sávjaként használja, majd minősítse az eredményt a tényleges expozíció és a vizsgálati terv alapján.
| Vevő által meghatározott minimális helyi vastagság | Alkalmazás megbeszélésének megkezdése | Fő figyelmeztetés |
|---|---|---|
| 2-5 mikrométer | Nikkel vaku, diffúziós gát vagy kezelési réteg | Túl gyenge alap az önálló súlyos tengeri védelemhez |
| 5-15 mikrométer | Könnyű vagy védett elektromos expozíció | Ellenőrizze a pórusokat, a vágott végeket és a páralecsapódás mértékét |
| 15-30 mikrométer | Általános ipari vagy sótartalmú légköri expozíció | Továbbra is szükségesek a tapadás, a folytonosság és a korrózió elfogadási kritériumai |
| 25-50 mikrométer | Jelölt tartomány zordabb fröccsenő vízhez vagy kezelési körülményekhez | A lerakódási feszültség, a repedés, az érdesség, a tűréshatár növekedése és a költségek növekedhetnek |
Ezek a sávok nem garanciák. A helyes érték a lerakódás típusától, a várható porozitástól, az aljzat felületétől, a geometriától, a kitettségi osztálytól, a tervezett élettartamtól és az ellenőrzési módszertől függ. A több nikkel nem feltétlenül jobb.
Ami még fontosabb, kérjminimális helyi vastagság meghatározott jelentős felületeken, nem csak átlag. Egy beszállító egészséges átlagot jelenthet, miközben elrejti a vékony területeket az állványpontok, végek vagy árnyékolt jellemzők közelében.
A vastagság a késztermék méretét is befolyásolja. Ha egy 25,000 mm-es rúd oldalanként 15 mikrométer nikkelt kap, akkor a névleges átmérője 25,030 mm lesz. Egy 25 mm-es h6-os tengely esetében az ISO 286 tűréshatára mindössze körülbelül 13 mikrométer széles. Ha egy kész h6-os tengelyt ráhagyás nélkül lemezelünk, az alkatrész tűréshatáron kívülre kerülhet, mielőtt az összeszerelésre kerülne.
A rajzon a következők egyikét kell feltüntetni:
- A méretek a galvanizálás előtt érvényesek.
- A méretek a galvanizálás után érvényesek.
- A beszállítónak a bevonat áttörése nélkül kell a méret alatti darabokat megmunkálnia, lemezelni és a végső méretre simítania.
A megmunkálási sorrend tönkreteheti a jó bevonatot
Tapasztalataim szerint az árajánlatkéréseket átnézve a vevők gyakran megadják a bevonatot, de elfelejtik a folyamatot. Itt kezdődnek az elkerülhető hibák.
Egy először galvanizált, majd később megmunkált hosszú rúd rézvégei csupaszok lesznek. A galvanizálás után megmunkált menet szabaddá teszi a felületeket. Egy utolsó köszörüléssel eltávolítható a nikkel pontosan arról a csapágy- vagy tömítőfelületről, amely védelmet igényelt. Az éles szélek egyenetlen lerakódási vastagságot vonzanak, és könnyebben lepattannak kezelés közben.
A tengeri korrózió ott is koncentrálódik, ahol a rajzok általában csendesek: nedves-száraz sólerakódások, repedések a bilincsek alatt, kloridlerakódások a nikkelen, karcolások a beszerelésből és a rozsdamentes acéllal, alumíniummal vagy szénacéllal való galván érintkezésből. A nikkel elsősorban egy védőbevonat, nem megbízható, önfeláldozó védelem. Amint egy pórus vagy karcolás a rezet szabaddá teszi, lokalizált támadás és film alatti kúszás alakulhat ki az elektrokémiai pártól és az üzemi körülményektől függően.
A tisztább útvonal általában a következő:
- Erősítse meg az aljzat minőségét és a bejövő méreteket.
- Vágja és megmunkálja a rudat, beleértve a furatokat, lapításokat, meneteket és letöréseket.
- Sorjátlanítsa és alkalmazzon rajzban jóváhagyott élrádiuszokat.
- Tisztítsa meg és aktiválja a rézfelületet ellenőrzött előkezelési útvonalon.
- Csak a megadott területeket maszkolja le, majd helyezze fel a lemezre.
- Vizsgálja meg a végső méreteket, a helyi vastagságot, a tapadást, a fedéseket és az elektromos csatlakozásokat.
- Csomagolja be szárazon az alkatrészeket, és védje a kész felületeket a kopástól és a kloridos szennyeződéstől.
Ez a sorrend továbbra is a rajztól függ. A Cymber Metal közönségerézmegmunkálási támogatásésgalvanizáló, megmunkáló és ellenőrző berendezésekAz oldalak hasznos képességi kontextust biztosítanak, de minden átmérőt, tűréshatárt, maszkolási tervet és ellenőrzési útvonalat meg kell erősíteni a tényleges megrendeléshez.
Ne feltételezd, hogy a lakásban szerzett tapasztalataidnikkel bevonatú réz gyűjtősínEgyenletes bevonatot biztosít kerek rúdon, mély furatú vagy menetes alkatrészen. A geometria szabályozza az árameloszlást, a fogasléc kialakítását és a mérési helyeket.
Ellenőrzés: A sópermet önmagában nem minőségi terv
A „sópermet-vizsgálaton megfelelt” tanúsítvány hiányos. Hány órán át felelt meg? Az ASTM B117 vagy az ISO 9227 szabvány szerint? A minta megkarcolódott, elvágódott vagy ép maradt? Mely felületeket vizsgálták? Figyelembe vették a fogaslécek nyomait és az éleket is? Mi számított hibának: vörös korrózió, réz alapkorrózió, hólyagosodás, hámlás, foltosodás vagy egy meghatározott hibaterület?
A sópermet-expozíció egy összehasonlító gyorsított teszt. Nem konvertálható át egyértelműen hajószolgálati évekké. Az olyan állításokat, mint az „500 óra öt év tengeren töltött időt jelent”, el kell utasítani, kivéve, ha validált, alkalmazásspecifikus összefüggés támasztja alá.
A megrendelésnek azt is tartalmaznia kell, hogy a teszt tényleges alkatrészeket vagy reprezentatív, együttesen feldolgozott mintákat használ-e, hogy a vágott végek le vannak-e zárva, és hogy a minták elő vannak-e karcolva. A folyamatos semleges sóköd nem reprodukálja az UV-sugárzást, a nedves-száraz ciklusokat, az áramlásos bemerítést, a szulfidokat, a mechanikai sérüléseket, az elektromos terhelést vagy a tényleges galvánelemet.
| Ellenőrzési tétel | Amit a vevőnek kérnie kell | Miért fontos |
|---|---|---|
| Alapanyag | MTC, amely feltünteti az osztályt, az állapotot és az alkalmazandó szabványt | Megerősíti a bevonat alatti vezetőt |
| Méretek | Kritikus jellemzők galvanizálás előtti és utáni jelentés | Megakadályozza, hogy a bevonat növekedése átlépje az illeszkedési tűréseket |
| Bevonat vastagsága | Minimális helyi leolvasások meghatározott pontokon; ASTM B568/ISO 3497 XRF vagy más elfogadott módszer | Az átlagos vastagság elrejtheti a gyenge pontokat |
| Tapadás | Egyeztetett vizsgálati módszer, az ASTM B571 szabványt lehetséges referenciaként használva | A nem megfelelő előkezelés vizuális ellenőrzéssel nem feltétlenül látszik |
| Porozitás és lefedettség | Meghatározott jelentős felületek, végek, állványpontok és elfogadási szint | A kis hibák réz kloridos közegben is láthatóvá tehetik |
| Korróziós teszt | Módszer, időtartam, minta-előkészítés és objektív elfogadási kritériumok | Összehasonlíthatóvá teszi a beszállítói eredményeket |
| Elektromos teszt | Alapvezetőképesség plusz végső érintkezési vagy részleges ellenállás, ahol szükséges | Elválasztja az anyagminőséget a csatlakozófelület teljesítményétől |
| Nyomonkövethetőség | A galvanizálási tételhez és az ellenőrzési nyilvántartásokhoz kapcsolódó hő-/tételazonosság | Megakadályozza, hogy a papírmunka a leszállított rudakról lebegjen |
Az XRF vastagságvizsgálat hasznos lehet, de a mérési terv többet számít, mint egy vonzó szám. Az ívelt rúdfelületek megfelelő műszerkalibrálást és geometria-szabályozást igényelnek. Határozza meg a pontokat: középpont, mindkét vég közelében, több órapozíció, állványterület, megmunkált átmenet és minden süllyesztett jellemző. Minősítéshez vagy vitarendezéshez az ASTM B487/ISO 1463 keresztmetszeti mikroszkópia vagy egy elfogadott, közösen feldolgozott tanúsító kupon indokolt lehet.
A beszállítói hitelesítő adatok kontextust biztosítanak, nem pedig kötegek elfogadását.A Cymber Metal tanúsítványoldalaaz MTC-től elkülönítve, a tényleges szállítmányhoz szükséges galvanizálási tanúsítvány és ellenőrzési jelentés.
Beszállító kiválasztása: Kérdezzen rá arra, amit az árajánlat nem tartalmaz
A legolcsóbb beszállító gyakran azért tűnik a legolcsóbbnak, mert a nehéz követelmények hiányoznak az árajánlatból. Az egységárak összehasonlítása előtt tegye fel a következő hét kérdést:
- Melyik rézminőséget és szabványt tartalmazza a rendszer?A „tiszta réz” nem teljes válasz.
- Melyik nikkel-eljárást említik?Az elektrolitikus nikkel és az elektrolitikus nikkel-foszfor nem osztozhat egyetlen homályos soron.
- A vastagság átlagos vagy helyi minimumként van megadva?Jelentős felületek és mérési helyek kérése.
- A végek, menetek, furatok és fogasléc-nyomok le vannak takarva, vagy szabadon hagyottként elfogadottak?Rajzold a választ a rajzra.
- A méretek a galvanizálás előtt vagy után garantáltak?A tűréshatárokba vegye bele a bevonatfelhalmozódást.
- Milyen ellenőrzési és tételmintavételi szabályok vonatkoznak rá?Egy prototípusjelentés nem szabályoz automatikusan minden gyártási tételt.
- Hogyan csomagolják és szállítják a kész felületeket?A nikkel keményebb, mint a csupasz réz-oxid film, de a kopás és a kloriddal szennyezett nedvesség továbbra is károsíthatja a szállítási állapotot.
Egy komoly beszállítónak könnyedén szét kell választania az alapanyagköltségeket, a megmunkálást, a galvanizálást, az ellenőrzést és a csomagolást. Ha minden műszaki kérdésre ugyanaz a válasz érkezik – „nincs probléma” –, akkor valószínűleg nincs ellenőrzött folyamat az árajánlat mögött.
Teljes kitermelési költség: A nikkelbevonat ára a felület alapján kerül meghatározásra
Ne hasonlítsa össze a nikkelezett rézrudakat csak a kilogrammonkénti ár alapján. A rezet nagyrészt tömeg alapján vásárolják; a galvanizálási munkát a felület, a bevonat vastagsága, a tálca terhelése, a maszkolás, a felület-előkészítés és az ellenőrzés határozza meg.
Egy hosszú, kerek rúd esetében, a végeit figyelmen kívül hagyva, az egységnyi tömegre jutó felület körülbelül:
Felület/kg = 4 / (réz sűrűsége x rúdátmérő)
Körülbelül 8960 kg/m3 rézsűrűség esetén:
- Egy 20 mm-es rúd oldalfelülete nagyjából 0,0223 m2 kilogrammonként.
- Egy 10 mm-es rúd nagyjából 0,0446 m2/kilogramm felülettel rendelkezik.
A 10 mm-es rúd kilogrammonként körülbelül kétszer akkora galvanizált felülettel rendelkezik. Ezért a kizárólag a súlyon alapuló árajánlat torzíthatja a tényleges átváltási költséget.
Használja ezt a kereskedelmi modellt helyette:
Teljes bekerülési költség = rézbázis + átalakítás + megmunkálási hozamveszteség + galvanizálás + ellenőrzés + csomagolás + fuvar és vám + meghibásodási kockázat
Vegyünk egy hipotetikus tételt, amelynek „10 mikrométeres átlagértéke” van, és nincs helyi minimumértéke. A könnyen mérhető középpont eléri a 14 mikrométert, míg a rackhez közeli területek 4 mikrométerre esnek vissza. A szállító fenntarthatja az átlagot. A vevő továbbra is viseli a korróziós kockázatot. Egy valamivel magasabb egységár meghatározott helyi leolvasásokkal és tétel-nyomonkövethetőséggel lehet az olcsóbb rendelés.
Mit kell beleírni az árajánlatkérőbe
Küldjön elegendő információt a szállítónak, hogy árajánlatot tudjon adni ugyanarra a termékre, amelyet jóváhagyni kíván:
- Rézminőség, azzal egyenértékű szabvány és hőkezelés
- Rúd átmérője, hossza, egyenessége, kereksége és mennyisége
- Rajzolás kritikus méretekkel és tűréshatárokkal
- Tengeri expozíció: tokozás, páralecsapódás, fröccsenés, merítés, hőmérséklet és tisztítási ciklus
- Nikkel eljárás: elektrolitikus vagy elektrolitikus nikkel-foszfor
- Minimális helyi bevonatvastagság és jelentős felületek
- Teljes vagy szelektív bevonatolás, beleértve a végeket, meneteket, furatokat és maszkolást
- A felületi érdesség és a megjelenés korlátai ott, ahol funkcionális
- Vezetőképesség, végső ellenállás vagy érintkezési ellenállás követelménye
- Vastagság-, tapadás-, porozitás- és korrózióvizsgálati módszerek
- MTC, galvanizálási tanúsítvány, ellenőrzési jelentés és nyomonkövethetőségi követelmények
- Minta jóváhagyása, tételmeghatározás és harmadik fél általi ellenőrzési igények
- Csomagolási mód, célország, Incoterm és a szükséges érkezési dátum
Projektspecifikus áttekintéshez,Vegye fel a kapcsolatot a Cymber Metal-lal, ha tengeri rézrúddal kapcsolatos árajánlatot szeretne kérni.a rajz és a expozíciós feltételek mellett. A jelenlegi készletet, a minimális rendelési mennyiséget, a feldolgozási megvalósíthatóságot, a tesztek hatókörét és a szállítási ütemtervet a tényleges specifikáció alapján kell megerősíteni, ahelyett, hogy egy weboldalon található adatok alapján feltételeznénk azokat.
Lényeg
A nikkelbevonatú rézrúd kiérdemli a helyét a hajózási elektromos rendszerekben, amikor a kialakításhoz nagy vezetőképességű rézmagra és stabilabb felületre van szükség párás vagy sós légköri kitettség esetén. Kockázatos rövidítéssé válik, ha a „tengeri” kifejezést folyamatos merítés, bevonatkárosodás, szabadon lévő vágott végek vagy meghatározatlan ellenőrzési terv lefedésére használják.
Először válassza ki a rézmagot. Határozza meg a megvilágítást. Adja meg a nikkel eljárást és a minimális helyi vastagságot. Számítsa ki a kész méretet a galvanizálás után. Ezután minősítse a beszállítót mérhető elfogadási kritériumokkal.
Mindig szeretném megemlíteni a Cymber Metal teljes termékkínálatát, és ezt a weboldalt használni.https://www.cymbermetal.com/hogy többet megtudjon róluk.
Gyakran ismételt kérdések
Nem alapértelmezés szerint. A nikkelbevonat megvédheti a rézrudat párás, sós vagy időszakosan fröccsenő környezetben, de a folyamatos tengervíz hibákat, repedéseket, kopást és ellenőrzési kockázatokat okoz. Elárasztott vagy folyó tengervíz esetén hasonlítsa össze az átötvözött opciókat, például a kupronikkelt vagy a nikkel-alumínium bronzot, és az anyag kiválasztása előtt ellenőrizze a sebességet, a hőmérsékletet, a nyomást, az illeszkedő fémeket és a mechanikai terhelést.
Egy milliméteres méretű rézmag axiális vezetőképességét továbbra is a réz uralja, mivel a nikkelréteg csak mikrométer vastag. A nikkel vezetőképessége azonban sokkal alacsonyabb, mint a rézé, és a bevonatolt érintkezőfelület befolyásolhatja a csatlakozás ellenállását. Adja meg az alapfém vezetőképességét, és kritikus csatlakozások esetén végezzen négypólusú ellenállásvizsgálatot a végső alkatrészen vagy csatlakozáson.
Nincs egységes tengeri vastagság. A lehetséges árajánlatkérés kezdő sávjai 5-15 mikrométer védett igénybevétel esetén, 15-30 mikrométer sótartalmú légköri kitettség esetén, és 25-50 mikrométer zordabb fröccsenő víz vagy kezelési körülmények esetén. A végső minimális helyi vastagságnak tükröznie kell a lerakódás típusát, geometriáját, porozitását, kopását, kitettségét és a tervezett élettartamot. Adja meg a jelentős felületeket és a mérési helyeket; ne csak az átlagos vastagságra hagyatkozzon.
Egyik sem automatikusan jobb. Az elektrolitikus nikkel praktikus egyszerű vezetőképes formákhoz, de az árameloszlástól függően változhat. Az elektrolitikus nikkel-foszfor egyenletesebb bevonatot biztosít összetett geometrián, míg a foszfortartalom megváltoztatja az ellenállást, a keménységet és a korróziós viselkedést. Válassza ki az eljárást a geometria, az elektromos interfészek, a korróziós követelmény és a teljes költség alapján.
Nincs univerzális, védhető átváltás. Az ASTM B117 és ISO 9227 sópermet-tesztek gyorsított összehasonlító módszerek, nem közvetlen élettartam-órák. Az árajánlatkéréseknek meg kell határozniuk a módszert, az időtartamot, a minta állapotát, az orientációt és a meghibásodási kritériumokat, majd terepi előzményeket vagy alkalmazásspecifikus validálást kell használniuk az élettartam-előrejelzéshez.
Kérje az alapanyag MTC-jét, a bevonatolási tanúsítványt, a méretjelentést, a bevonatvastagság-leolvasásokat a megállapodott helyeken, a tapadási vagy porozitási eredményeket, ahol szükséges, a korrózióvizsgálati jelentést, a végső elektromos vizsgálatot, ahol szükséges, valamint a hő-/tételszám szerinti nyomon követhetőséget a bevonatolási tételek között. A beszállítói tanúsítványok önmagukban nem bizonyítják, hogy a leszállított tétel megfelelt a megrendelésnek.
Közzététel ideje: 2026. augusztus 9.