
Megjelent: 2026. május 17.
Írta: Yanwei Hu, műszaki szakértő a Cymber Metalnál
Jó reggelt mindenkinek,
Yanwei Hu itt a Cymber Metaltól.
Egy gyártósor nem vár a megrendelésre, hogy utolérje magát. Amikor az ellenállás-ponthegesztő elektródák elhasználódnak, és a cserealkatrészek nincsenek raktáron, a hiány költsége azonnal elkezd növekedni. Az iparági referenciaértékek a ponthegesztő sorok állásidejét óránként 10 000 és 25 000 dollár közé teszik, és a nagy volumenű autóipari gyártósorok ezt jóval túl is teljesítik.
A 0,125 és 7,5 hüvelyk közötti átmérők és a szabványos 12 lábas hengerlési hosszúságok széles körben kaphatók az RWMA minőségekben. A valódi kérdés az, hogy a beszállítója ma fizikailag is raktáron tartja-e ezeket, vagy három héttel későbbre szóló hengerlési ütemterv alapján ad árajánlatot.
Ez az útmutató a teljes képet mutatja be: melyik RWMA osztály illik az alapanyaghoz, mit jelent valójában a „raktáron” a rézötvözet ellátási láncában, milyen méretekre és formákra számíthat, és hogyan adhat le gyorsan és teljes körűen dokumentált rendelést. Azoknak a vevőknek, akiknek ezen a héten, és nem a következő hónapban van szükségük azonnali rézötvözet készletre, a beszerzési modell ugyanolyan fontos, mint az ötvözet specifikációja.
A megfelelő RWMA osztály az alapanyagához
Az RWMA osztályozási rendszer célja, hogy az elektróda tulajdonságait a hegesztés termikus és mechanikai követelményeihez igazítsa. A rossz osztályozás nem csak szuboptimális hegesztést jelent – hanem felgyorsult varratcsúcs-elfajulást, felületi szennyeződés felhalmozódást és lerövidült elektróda élettartamot is, ami állásidőt és utólagos megmunkálást eredményez.
Ezen anyagok csoportosításának és tipikus felhasználásának könnyen áttekinthető áttekintéséhez lásd aRWMA rézötvözetek útmutatója.
Lágyacél: Miért uralja a 2. osztály a nagy teljesítményű hegesztést?
RWMA 2. osztály, amelyC18200 króm-rézésC18150 króm-cirkónium-réz, jó okkal az alapértelmezett választás lágyacélok és alacsony ötvözetű acélok hegesztéséhez. Az ötvözet magas hőmérsékleten is megőrzi keménységét, miközben a vezetőképessége elég magas ahhoz, hogy megakadályozza a hegesztőhegy megégését. Nagy ciklusszámú gyártásnál ez a kombináció közvetlenül a hegesztőhegy hosszabb élettartamát jelenti a megmunkálási intervallumok között.
Mind a C18200, mind a C18150 elektródákat széles körben használják ipari alkalmazásokban, ahol a kopásállóság és a hőkezelés egyaránt kritikus fontosságú. Erősítse meg elektróda szállítójával, hogy melyik változat felel meg legjobban az Ön ciklusparamétereinek.
Rozsdamentes acél és nagy ellenállású fémek: a 3. osztály esete
A rozsdamentes acél eltérő hegesztési környezetet teremt: nagyobb érintkezési ellenállás és nagyobb hegesztési hőt igényel, olyan elektródát, amely ismételt hőciklusok alatt is megtartja alakját deformálódás nélkül. Az RWMA 3. osztály a következőket fedi le:berillium-rézötvözetek, elsősorbanC17200ésC17510, amelyek nagyobb keménységet és szilárdságot biztosítanak, amelyet a 2. osztály nem tud biztosítani.
A berillium-rézrudat beszerző vásárlóknak meg kell erősíteniük, hogy a megmunkálás megfelelő szellőzés mellett történik – a berilliumpor az OSHA irányelvei szerint dokumentáltan foglalkozási ártalom. Ez a kezelési követelmény nem változtatja meg a beszerzési döntést; csupán azt jelenti, hogy a gépműhelynek tudnia kell, mivel dolgozik. Az anyagspecifikációkhoz és a gyakori termékformákhoz hasznos referenciaként szolgálhatnak a beszállítók, például a berillium-réz termékoldalai.
Alumínium és nagy vezetőképességű anyagok: 1. osztály és réz-cirkónium
Az alumínium hegesztése maximális vezetőképességet és tapadásmentes teljesítményt igényel. RWMA 1. osztály, középpontjában a következők állnak:C18150 réz-cirkónium, mindkettőt biztosítja. A kompromisszum az alacsonyabb keménység a 2. vagy 3. osztályhoz képest, ami a hegymegmunkálás gyakoribb megmunkálását jelenti. Ez a helyes mérnöki kompromisszum az alumínium esetében: a hőkezelést kell előtérbe helyezni a keménységgel szemben, és ennek megfelelően kell megtervezni a hegykarbantartási ütemtervet.
Keményebb, 2. osztályú elektródát próbálok használnialumíniumA lehúzás gyakoriságának csökkentése általában beragadáshoz és hegesztési minőségi problémákhoz vezet, amelyek több időbe telik, mint amennyi időbe a lehúzás megtörtént volna.
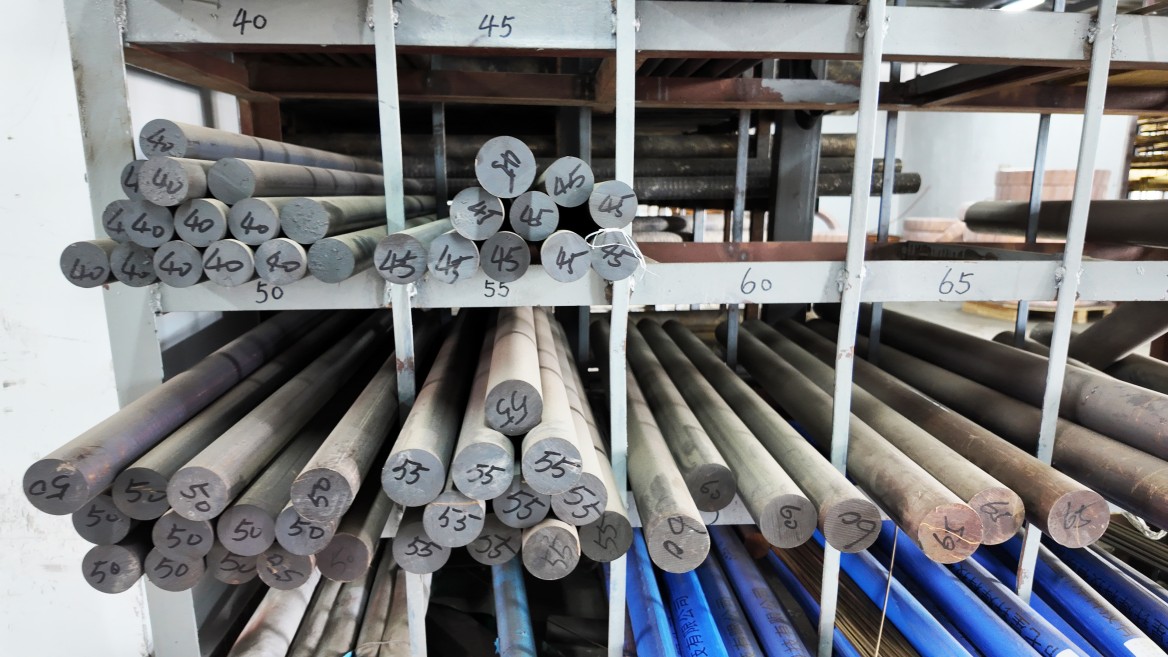
Mit jelent valójában a „raktáron” a rézötvözet piacon?
A „raktáron” kifejezés jelentős szerepet játszik a rézötvözet-forgalmazás világában. Azok a vevők, akik névértéken veszik, néha a válság közepén rájönnek a valóságra – például péntek délután 2. osztályú rudat kérnek, és csak azt veszik észre, hogy a lista egy olyan gyári megrendelést tartalmaz, amelyet hetekig nem szállítanak ki.
110-es ötvözet vs. speciális RWMA minőségek: nagyon eltérő elérhetőségi kép
A 110-es ötvözet árucikk. Nagy mennyiségben forgalmazzák, és a legtöbb forgalmazó többféle formában és méretben forgalmazza. Az RWMA 2. osztályú (C18150/C18200), 3. osztályú (C17200/C17510) és 1. osztályú (C15000) speciális minőségek, amelyekre kisebb a belföldi megrendelések gyakorisága.
Amikor egy vevő felhív egy általános fémeket forgalmazó céget 2-es osztályú króm-cirkónium rézrúdért, és azt hallja, hogy „négy-hat héten belül tudjuk szállítani”, az nem azt jelenti, hogy a forgalmazó nem segít – ez egy gyári rendelési ciklus, nem pedig raktári beszerzés. A speciális RWMA minőségek szállítása több hetet is igénybe vehet egy általános forgalmazón keresztül, amikor a hazai készlet kimerül – ez egy termelést leállító kiesés, amikor az elektródakészlet kifogy.
A tipikus árucikk-elérhetőséget lásd a példákban110-es ötvözet (C11000) kerek és pálca.
Miért esnek ki a speciális ötvözetek a belföldi kínálati repedéseken?
A hazai rézötvözet-elosztási rendszer a mennyiség és a forgalom köré épül. A standard minőségek, mint példáulC11000és a C14500 tellúrréz elég gyorsan mozog ahhoz, hogy indokolt legyen a mélyraktározás. Az RWMA-specifikus minőségek, mint például akróm-cirkónium-rézésberillium-rézalacsonyabb rendelési gyakoriságot képviselnek, így a forgalmazók sekély készlettel rendelkeznek, és gyári megrendelések alapján töltik fel.
Amikor termelési válság lép fel, és több vevő egyszerre keresi ugyanazt az ötvözetet, a szűkös belföldi készletek gyorsan kimerülnek. Ezen a ponton a beszerzési modell határozza meg, hogy napok vagy hetek alatt helyreáll-e a helyzet.
Standard méretek és formák: Mire számíthat rendelés előtt?
A szükséges ötvözet ismerete már a beszélgetés fele. A másik fele pedig az, hogy az ötvözet létezik-e az elektróda geometriájának megfelelő formában és méretben.
Körrúd és rúd: Gyakori átmérőtartományok és készlethosszak
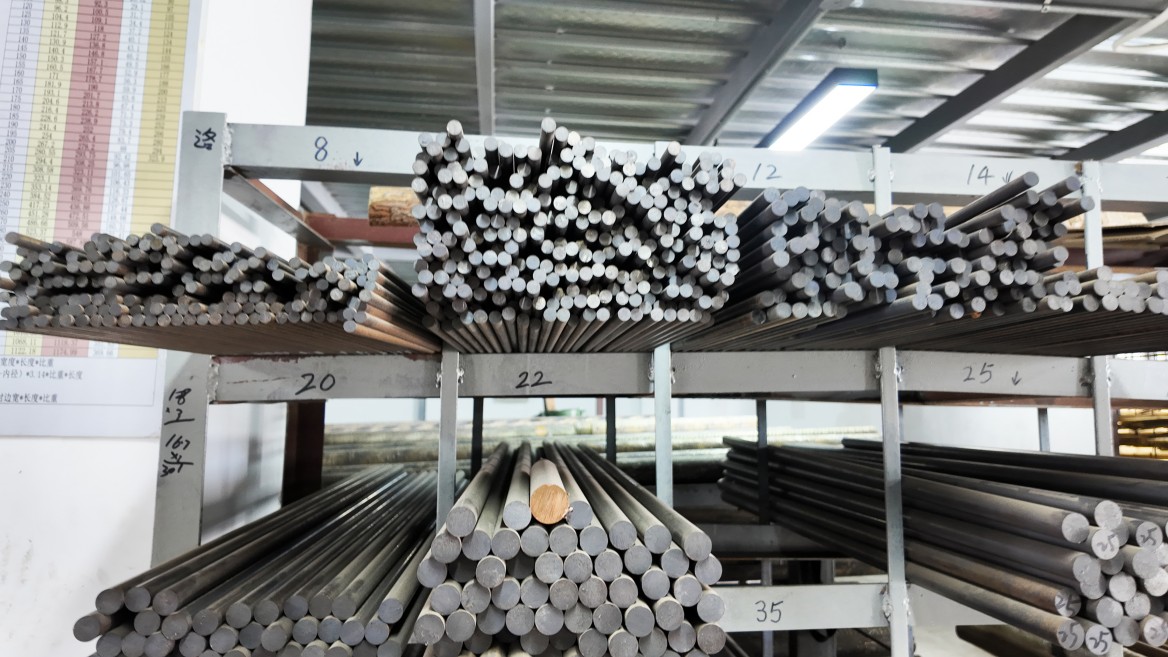
A körrúd a leggyakoribb elektróda nyersanyagforma. A standard készlet átmérője 0,125 hüvelyk és 7,5 hüvelyk között van, a tipikus raktáron lévő egység a 12 lábas marási hossz. Egyes beszállítók 36 hüvelykes (91 cm) átmérőjű (91 cm) darabokat is forgalmaznak kisebb volumenű alkalmazásokhoz. A 110-es és a C14500 ötvözetű rúd a legkönnyebben beszerezhető körrúd formájában a legtöbb forgalmazónál. A 2. és 3. osztályú körrúdhoz olyan beszállítóra van szükség, aki külön RWMA készlettel rendelkezik; az általános rézforgalmazók ritkán tartanak ezeket nagy mennyiségben raktáron.
Lemez és téglalap alakú rúd: Vastagságtartományok és vágási lehetőségek
A lemezek vastagsága jellemzően 1/8 hüvelyk és 6 hüvelyk között van. A 2 hüvelyk feletti lemezeket gyakran melegen kovácsolják, nem pedig hengerelik, ami eltérő gyártási ciklust eredményez, és befolyásolhatja a szállítási időt az általános forgalmazóktól történő rendelés esetén. A téglalap alakú rudak általában 12 láb (3,6 méter) véletlenszerű hosszúságban kaphatók, a speciális feldolgozók jellemzően plusz-mínusz 1/16 hüvelyk (0,4 mm) vágási tűréssel.
Mit kell megerősíteni a felület állapotával és a toleranciával kapcsolatban rendelés előtt?
Hegesztőelektróda-alkalmazások esetén a felület állapota és a rúd hosszának teljes méretkonzisztenciája közvetlenül befolyásolja a megmunkálási hozamot. Egy rúd, amelynek átmérője 0,030 hüvelyk (0,075 mm) egy 12 láb (3,6 méter) hosszúságon, selejtet generál az elektróda megmunkálási szakaszában.
A rendelés visszaigazolása előtt kérdezze meg a beszállítót, hogy a húzott, extrudált vagy kovácsolt anyagról van-e szó, és mekkora a mérettűrés-sáv a teljes hosszban. A húzott rúdanyag pontosabb méretkonzisztenciát mutat, mint az extrudált vagy öntött rúd, és ez a különbség fontos szempont az elektródacsúcsok nagy tételben történő megmunkálásakor.
Miért állítja le a gyártósorokat az anyaghiány?
A rézötvözet elektróda nyersanyag-készletének fenntartásának pénzügyi indokai nem bonyolultak. Ami viszont bonyolítja a dolgot, az a szervezeti tendencia, hogy a speciális anyagokat igény szerinti áruként kezelik – egészen addig, amíg az első hiány miatt lehetetlenné válik figyelmen kívül hagyni ennek a feltételezésnek a költségeit.
A RWMA ötvözetek gyártási átfutási idejének várakozásának valódi költségei
A ponthegesztő sorok állásideje a legtöbb ipari gyártási környezetben óránként 10 000 és 25 000 dollár között mozog, míg az autóiparban és az elektronikában a nagy volumenű gyártósorok jelentősen megemelik ezeket az értékeket. A 2. osztályú RWMA rúdra vonatkozó négyhetes várakozás nem önmagában a beszállító problémája, hanem a beszerzési tervezés problémája.
Az import átfutási idejének mítosza vs. mit kínál valójában a deep spot részvény?
Az a feltételezés, hogy a külföldi beszerzés hosszabb átfutási időt jelent, csak akkor érvényes, ha a külföldi beszállító igény szerint dolgoz fel egy gyári megrendelést. Amikor egy beszállító fizikai készletet tart raktárban, az átfutási idő logisztikai kérdéssé, nem pedig gyártási kérdéssé válik. A gyakorlatban a belföldi raktárkészlet a leggyorsabban kiszállításra kerül – sok esetben még aznap vagy akár néhány napon belül. Azonban egy valódi spot készlettel rendelkező külföldi beszállítótól származó légi szállítmányozás még mindig jobb lehet, mint egy belföldi forgalmazó, aki egy gyári megrendelést teljesít.
Hogyan oldja meg egy 3200 tonnás raktár a spot készlet problémáját?
A fent leírt elérhetőségi problémák többségének közös gyökere van: a beszállító készlete sekély az általuk elérhetőként felsorolt ötvözetek szélességéhez képest. A megoldás nem egy jobb katalógus, hanem egy eltérő raktármodell. Ez az infrastrukturális probléma, amelynek megoldására a Cymber Metalt építették.
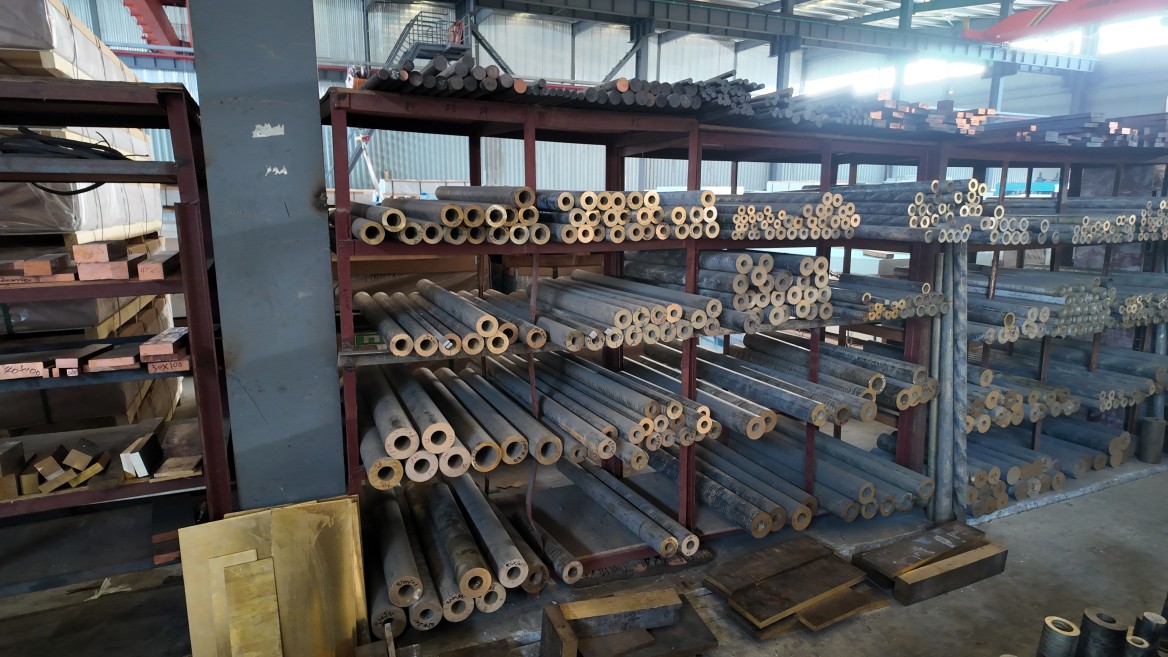
A Cymber Metal egy saját tulajdonú, 3200 tonnás spot raktárat üzemeltet Jiangyinban, Jiangsu tartományban, ahol a teljes rézötvözet-kínálatot forgalmazzák. Ez magában foglalja a következőket:króm-cirkónium-réz (RWMA 2. osztály, C18150),berillium-réz (RWMA 3/4 osztály, C17200), ésréz-cirkónium (1. osztály, C15000), mellettevörösréz, sárgaréz, bronz, ésalumíniumötvözetek.
A fizikai készlet alapján leadott nagy megrendelések teljesítése ugyanazon a héten történik, nem pedig egy gyári ciklus után. Ez a különbségtétel akkor fontos, ha a termelési ütemterv nem képes több hetes várakozást elviselni. A C18200 minőségére vonatkozó konkrét információkért lásd a gyártó adatait.C18200 (króm-réz, RWMA 2. osztály).
Tanúsítványok és nyomonkövethetőség, amelyet az amerikai vásárlók megkövetelnek
A Cymber Metal minden szállítmányhoz gyári vizsgálati jelentéseket, megfelelőségi tanúsítványokat, ASTM/AMS/RWMA specifikációs hivatkozásokat, valamint hő- és tételszámokat biztosít. Az anyagot SGS tételszámokkal tesztelik, és az ISO 9001:2015 minőségirányítási rendszer szerint gyártják.
Az amerikai vásárlók számára, akik a bejövő áruk ellenőrzésén dolgoznak, ez a dokumentációs csomag már az anyag megérkezése előtt tartalmazza a leggyakoribb anyagminőségi követelményeket. Az átvételkor ellenőrizendő legfontosabb dokumentumok az MTR, a megfelelőségi tanúsítvány, az ASTM vagy RWMA specifikációs referencia, valamint a gyártási vagy tételszám, amely a papírmunkát a fizikai szállítmányhoz köti.
Méretre szabás és precíziós megmunkálás ugyanattól a forrástól
A nyers rudakon és lemezeken túl a Cymber Metal házon belüli CNC precíziós megmunkálást is kínál, ±0,02 mm-es tűréshatárokkal. Az elektródagyártmányok és az egyedi profilok közel teljes vagy teljesen kész alkatrészként szállíthatók ugyanabból a létesítményből, amely a nyersanyagot is tárolja. Ez egyetlen beszállítót kivon a láncból, és lerövidíti a teljes átfutási időt.
Hogyan adjunk le gyors rendelést: Mit készítsünk el és mit kérdezzünk
A megerősített készlet felkutatása csak az első lépés. A „Találtam készletet” állapottól a „Van egy garantált szállítási dátumom a megfelelő dokumentációval” állapotig való elmozdulás mindkét fél részéről egyértelmű kommunikációt igényel.
Amit a megrendelési kérelemnek tartalmaznia kell
A rézötvözet elektródakészlet teljes megrendelési igénylésének tartalmaznia kell:
- Az UNS ötvözet megnevezése (nem csak a kereskedelmi név vagy az RWMA osztály)
- A termék formája és hőmérséklete
- Teljes méretek tűréshatárokkal
- Szükséges hossz (véletlenszerű marási hossz vagy méretre vágott)
- Mennyiség fontban vagy darabban
- A szükséges tanúsítási csomag
Az UNS-szám közvetlen hivatkozása kiküszöböli a kétértelműséget. A „2. osztályú rúd” a különböző forgalmazók számára mást és mást jelent, míg a „C18150, félkemény, 2 hüvelyk átmérőjű, 36 hüvelykes hosszúságra vágott rúd, MTR-rel és megfelelőségi tanúsítvánnyal” kifejezés nem hagy teret a értelmezésnek.
Mit kérdezz meg a beszállítótól, mielőtt elköteleződsz?
Egy rövid, közvetlen kérdéssorral megtudhatja, hogy a beszállító listázott készlete valódi-e:
- Ez a mennyiség fizikailag jelen van ma a raktárban?
- Tudja mellékelni az MTR-t és a megfelelőségi tanúsítványt a szállítmányhoz?
- Mi a megrendelés visszaigazolásából származó garantált szállítási dátum?
Egy valódi spot készlettel rendelkező beszállító mindhárom kérdésre egyetlen, egyértelmű válaszban válaszol. Egy gyári rendelési jegyzékből árajánlatot adó beszállító az elsőre magabiztosan válaszol, a másodikra fedezi a kockázatot, a harmadikra pedig megadja a dátumtartományt. Ez a fedezet a jelzés.
Záró gondolatok
A rézötvözetek hegesztési alkalmazásokhoz való spot készletének alapvető problémája nem maguk az ötvözetek, hanem az, hogy az ellátási lánc nagy része köréjük épül. A szabványos méreteket széles körben gyártják. Az általános specifikációkhoz tartozó tanúsítványok könnyen elérhetők. A kérdés az, hogy a beszállítója részletesen nyilvántartja-e ezeket az anyagokat, vagy egy olyan gyári ütemtervhez igazítja-e őket, amelyet nem tud ellenőrizni.
Azok a vevők, akik már átéltek egy termelést leállító hiányt, hajlamosak utólag újragondolni a beszerzési modelljüket. A váltás nem bonyolult: azonosítsd, hogy a folyamatod mely speciális RWMA minőségektől függ, majd ellenőrizd, hogy az elsődleges beszállítód valódi fizikai készlettel rendelkezik-e ezekből a minőségekből, és ellenőrizd, hogy az általuk biztosított dokumentációs csomag átmegy-e a bejövő ellenőrzésen újrafeldolgozás nélkül.
A Cymber Metal raktármodelljét pontosan erre a forgatókönyvre tervezték: nagy megrendelések, gyors szállítás és ellenőrzött dokumentáció, anélkül, hogy olyan átfutási időkre kellene várni, amelyek teljesen eltűnnek, amikor a készlet már a raktárban van.
Ha RWMA 1., 2. vagy 3. osztályú rézötvözet rudat vagy lemezt keres, és ezen a héten meg kell erősítenie az elérhetőségét, kérjük, vegye fel velünk a kapcsolatot az UNS megnevezéssel, formával, méretekkel és mennyiséggel. A Cymber Metal egyetlen válaszban megerősíti a fizikai készletet és a garantált szállítási dátumokat.
Készen áll arra, hogy újra beindítsa a gyártósorát? Küldje el nekünk igényeit – órákon belül egyenes válaszokat és reális határidőt adunk.
Töltse le a 2026-os raktáron lévő RWMA rézötvözetek útmutatóját (PDF)
Lépjen kapcsolatba velünk a gyors RWMA elektródakészletért
Közzététel ideje: 2026. május 17.