
Megjelenés dátuma: 2026. augusztus 14.
Szerző: Hu Yanwei, Cymber Metal műszaki szakértő
Egy réz gyűjtősín lemez megérkezhet a megfelelő minőséggel és vezetőképességi jelentéssel, és mégis megállíthatja a szerelősort.
A szokásos hiba fájdalmasan hétköznapi: minden furatátmérő átmegy az ellenőrzésen, de a mintát egy megmunkálatlan élből mérték, a bevonat csökkentette a hézagot, vagy a lemezt az ellenőrzés során laposra szorították, és a kiadás után visszarugózott. A beszerzési csapat megspórolta az árajánlatot. A termelés kifizette a kézi dörzsárazást, a visszautasított házakat és a sürgős csereszállítmányt.
Ez az igazi feladataréz gyűjtősín lemez egyedi gyártásEz nem pusztán rézvágásról és furatfúrásról szól. A beszállítónak az elektromos, mechanikai és szerelési követelményeket szabályozott anyagútvonallá, adatrendszerré, megmunkálási sorrenddé, felületspecifikációvá és ellenőrzési tervvé kell alakítania.
Ebben az útmutatóban a kifejezés áramvezető gyűjtősín rézlemezből vagy téglalap alakú rúdból történő gyártását jelenti. A „gyűjtősínlemez” nem egy globálisan szabványosított termékforma. Egy lemezként vásárolt alkatrész és egy gyűjtősínként vagy téglalap alakú rúdként vásárolt alkatrész eltérő anyagszabványok és marási tűrések alá tartozhat, még akkor is, ha a kész rajzok hasonlónak tűnnek.
A Cymber Metalnak van egy kereskedelmi oldala a következőhöz:réz gyűjtősín lemez egyedi gyártásEz az útmutató azokat a nehezebb kérdéseket tárgyalja, amelyeket tisztázni kell, mielőtt egy rajzból tömeges megrendelés lesz.
Gyors válasz: Mi szabályozza az egyedi gyűjtősínek minőségét?
A megbízható, egyedi rézsín-lemez gyártás öt vezérlőelemtől függ: ellenőrzött anyag és hőmérséklet, funkcionális adatrendszer, a furat pozíciója (nem csak az átmérő), mérhető él- és felületi követelmények, valamint a gyártási folyamathoz igazított ellenőrzési terv. A galvanizálást, az egyengetést, a hőmérsékletet és a csomagolást bele kell foglalni a tűréshatár-költségvetésbe, mivel mindegyik megváltoztathatja a kész méreteket, a síkfelületet vagy az összeszerelési illeszkedést.
Ne kérjen egyetlen tűréshatárt minden probléma megoldásához. Határozza meg, hogy mely elemek vezetnek áramot, helyezze el az összeállítást, védje a szigetelést, vagy csak a hézag miatt léteznek. Ezután költsön megmunkálásra és ellenőrzésre pénzt ott, ahol a meghibásodás ténylegesen fájna.
Tartalomjegyzék
- Kezdje a rajzzal, ne a réz árával
- Anyagforma és rézminőség
- Építs fel egy funkcionális toleranciacsomagot
- Furatpontosság és folyamatkiválasztás
- Síkfelület és mérési hőmérséklet
- Felületkezelés és bevonatolási sorrend
- Ellenőrzés és beszállítói bizonyítékok
- Teljes leszállási költség
- Árajánlatkérési ellenőrzőlista
- Gyakran Ismételt Kérdések
Kezdje a rajzzal, ne a réz árával
Az alacsony kilogrammonkénti ár semmit sem mond arról, hogy egy gyártott gyűjtősín fúrás nélkül befér-e a szekrénybe.
Az árajánlatkéréseket áttekintő tapasztalataim szerint a legdrágább rajzok nem mindig a legpontosabbak. Ezek azok a rajzok, amelyeken minden méret kritikusnak tűnik, miközben a funkcionális kapcsolatok nem egyértelműek. Egy „+/-0,05 mm, hacsak másképp nincs feltüntetve” felirat CNC megmunkálást és teljes körű ellenőrzést kényszeríthet ki az alkatrészen, miközben a furatmintázat a szerelési felülethez képest még mindig nem kontrollálható.
Mielőtt egy beszállító árajánlatot adna, a rajznak négy kérdésre kell választ adnia:
- Mely lap és élek alkotják az A, B és C adatpontokat?
- Mely furatok helyezik el az alkatrészt, és melyek biztosítanak csak csavarhézagot?
- A méretek galvanizálás, hajlítás és kiegyenesítés előtt vagy után érvényesek?
- A síkfelületet szabad állapotban vagy rögzített állapotban értékelik?
Egy weboldal példaegyedi réz gyűjtősín gyártás elosztószekrényekheza kereskedelmi termékkategóriát mutatja. Nem helyettesíti az ellenőrzött rajzot. A szekrény geometriája, a csatlakozási kialakítás, az áramerősség, a hőmérséklet-emelkedés, a szigetelési hézag és az illeszkedő szerelvények továbbra is projektspecifikusak.
| Rajz kihagyása | Amit a szállító feltételezhet | Amit a vevő kap |
|---|---|---|
| Nincsenek funkcionális adatok | Furathelyek a kényelmes nyers élektől mérve | Helyes furatméret, rossz összeszerelési pozíció |
| Egyetlen szigorú tűréshatár minden méretben | Teljes körű megmunkálás és ellenőrzés, szükség esetén | Magasabb konverziós költség egyértelmű kockázati prioritás nélkül |
| Nincs végső feltételre vonatkozó megjegyzés | Méretek ellenőrzése galvanizálás vagy hajlítás előtt | A folyamat során átmenő, majd összeszereléskor meghibásodó alkatrészek |
| Csak „Minden él sorjátlanítása” | Szállító által kiválasztott élállapot | Sorja iránya vagy éles széle károsíthatja a szigetelést |
| A felületkezelés csak „fényesként” van feltüntetve. | Kozmetikai polírozás | Vonzó alkatrész kontrollálatlan érintkezési viselkedéssel |
| Nincs ellenőrzési módszer | A szállító kiválasztja a mérőeszközt és a szerelvényt | A vevő és a szállító eltérő eredményeket mérhet |
A réz gyűjtősín lemez egyedi gyártása az anyagformával kezdődik
A lemez, lapossín és előre méretezett gyűjtősín árucikkek nem felcserélhető beszerzési leírások. Vastagsági tűrése, élállapota, keménysége, maradékfeszültsége, szélességszabályozása és az alkalmazandó anyagszabvány eltérő lehet.
Sok nagyáramú alkatrész esetében a vásárlók a C11000 elektrolitikusan szívós rézzel vagy a C10200 oxigénmentes rézzel kezdik. Egyik minőséget sem szabad kizárólag a „tiszta” szó alapján választani.
A C11000-et széles körben használják az elektromos alkalmazásokban. A C10200 akkor jöhet szóba, ha az oxigénnel kapcsolatos feldolgozási viselkedés számít. A C10100 akkor lehet releváns, ha a nagyobb tisztaságú, oxigénmentes elektronikai minőség indokolt. A helyes választás az irányadó szabványtól, a vezetőképességtől, az alakítástól, az illesztéstől, a légkörtől és a tanúsítványkövetelményektől függ.
20°C-on a 100%-os IACS körülbelül 58 MS/m-nek felel meg. Ez a szám hasznos, de nem bizonyítja a síkfelületet, a furatok helyét, az érintkezési ellenállást vagy a kész alkatrész minőségét. Adja meg a szükséges minimális vezetőképességet és a vizsgálati módszert, ahelyett, hogy feltételeznénk, hogy minden rézlemez azonos értéket mutat.
Anyagi kontextusért tekintse át a Cymber Metal cikkeit.tiszta réz gyűjtősín anyagokésrézlemez opciók.
Az ASTM B187/B187M szabványt általában réz gyűjtősínekkel, rudakkal és idomokkal hozzák összefüggésbe, míg az ASTM B152/B152M szabvány rézlemezeket, -szalagokat, -lemezeket és -hengerelt rudakat fed le. Az ASTM B248/B248M szabvány általános követelményeket határoz meg kovácsolt rézlemezekre, -lemezekre, -szalagokra és -hengerelt rudakra.
Az európai előírásokban az EN 13601 szabvány a rézrudakra, -huzalokra és -csövekre vonatkozhat villamos célokra, míg az EN 13599 a lemezekre, lemezekre és szalagokra vonatkozik villamos célokra.
A megrendelésnek egyetlen irányadó minőségi fokozatot, szabványt, minőséget és formát kell meghatároznia, ahelyett, hogy a különböző rendszereket automatikusan egyenértékűnek tekintené.
Ne számítsa ki az áramerősséget kizárólag az IACS és a keresztmetszeti terület alapján. A megengedett áram- és hőmérséklet-emelkedés a váltóáramú vagy egyenáramú igénybevételtől, a környezeti hőmérséklettől, a szekrény szellőztetésétől, a bőr- és közelségi hatásoktól, az illesztési ellenállástól, a rövidzárlati erőktől és az összeszerelési geometriától is függ. A bevonat egy interfészt kezel; nem szabad hasznos rézáramvezető szakasznak tekinteni.
| Anyagi vagy formai döntés | Vevői előny | Gyártási súrlódás ellenőrzése | Árajánlatkérés részletei |
|---|---|---|---|
| C11000 elektromos réz | Ismerős, nagy vezetőképességű útvonal számos gyűjtősín-alkalmazáshoz | A hőmérsékleti és oxigénnel kapcsolatos illesztési határértékeknek meg kell egyezniük a folyamattal | Ötvözet, szabvány, hőmérséklet és minimális vezetőképesség |
| C10200 oxigénmentes réz | Alacsony oxigéntartalom a vonatkozó feldolgozási vagy szolgáltatási követelményekhez | A magasabb anyagköltség nem feltétlenül növel értéket, ha az oxigén viselkedése irreleváns | Ötvözet megnevezése, termékszabvány és tanúsítvány |
| Hengerelt lemez | Praktikus széles vagy nem szabványos profilokhoz | A vastagság, a síklapúság és a maradékfeszültség befolyásolja a megmunkálást | Vastagságtűrés, síklapúság és megmunkálási ráhagyás |
| Lapos sín vagy gyűjtősín készlet | Hatékony ismétlődő téglalap alakú szakaszokhoz | A szélesség és az él állapota korlátozhatja az alappont megválasztását | Szélesség, vastagság, élsugár és egyenesség |
| Lágy vagy lágyított állapotban | Könnyebb hajlítás és alakítás | Nagyobb kezelési torzulás és befogási érzékenység | Keménység, hajlítási útvonal és végső síkfelület |
| Keményebb temperamentum | Jobb kezelési merevség bizonyos geometriákban | Nagyobb alakítóerő és visszarugózási lehetőség | Hőmérséklet, hajlítási sugarak és mechanikai tulajdonságok határai |
Az elektromos anyagokkal kapcsolatos szélesebb körű vitát a cikk ismerteti.elektromos rézlemez paraméterek gyűjtősín-szerelvényekhezA vezetőképességet, a vastagságot és a lemezminőséget tárgyalja. Ez a gyártási útmutató ott kezdődik, ahol az anyagtanúsítvány véget ér.
Építs fel egy funkcionális toleranciacsomagot
A tűréshatároknak az összeszerelési funkciót kell követniük, nem pedig a vevő azon vágyát, hogy a rajz precíznek tűnjön.
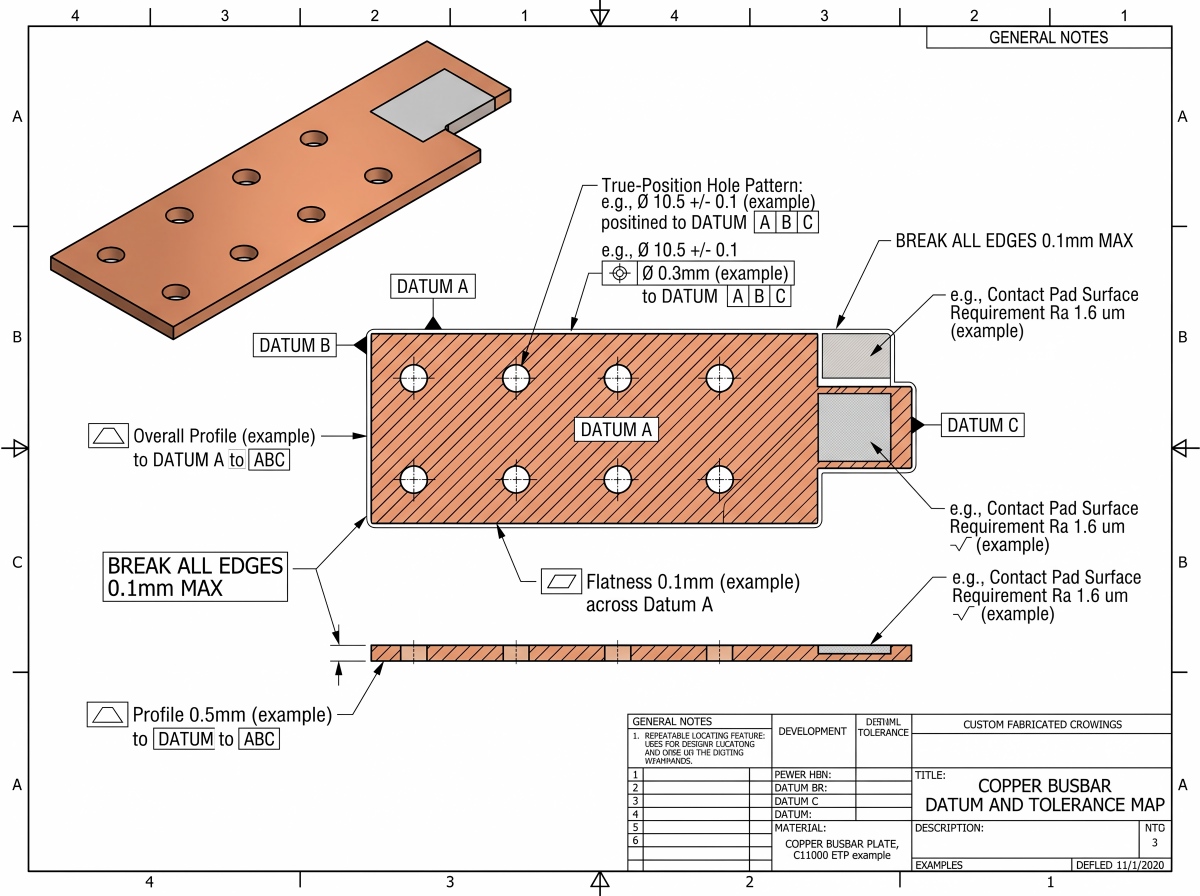
Először egy stabil adatsémát használjon. Az A adat gyakran a fő rögzítési vagy érintkezési sík. A B és C adatpontok lehetnek megmunkált élek, pozicionáló furatok vagy más ismételhető jellemzők. A nyers, nyírt élek, lekerekített sarkok és rugalmas felületek rossz adatpontok, kivéve, ha a rajz szándékosan meghatározza, hogyan szimulálják őket.
Ezután oszd a dimenziókat négy szintre:
- Az összeszerelés szempontjából kritikus jellemzők: furatok, illesztési felületek, illesztési lépések és szigetelési illesztések.
- Elektromos jellemzők: áramvezető keresztmetszet, érintkezőátfedés és bevonatolt érintkezőzónák.
- Általános gyártási jellemzők: külső profil, hézagfuratok és nem funkcionális kivágások.
- Esztétikai jellemzők: megjelenési korlátok, amelyek nem befolyásolják az illeszkedést vagy az aktuális állapotot.
Az alábbi értékek gyakorlatiasakRFQ kiindulópontok, nem univerzális elfogadási korlátok és nem Cyber Metal garanciákA végső tűrések az alkatrész méretétől, a réz hőmérsékletétől, vastagságától, a folyamatiránytól, a bevonatolási sorrendtől, a mennyiségtől, a referenciarendszertől és az ellenőrzési módszertől függenek, és a rajz alapján kell megerősíteni őket.
| Jellemző | Lehetséges árajánlatkérés megkezdése | Miért kell a vevőnek minősítenie? |
|---|---|---|
| Lézerrel vagy vízsugarasan vágott külső profil | +/-0,20 és +/-0,50 mm között | Hosszú alkatrészek, vastag lemez, vágási vágás, kúposság, hőbevitel és élsimítási változtatási lehetőség |
| CNC-vel megmunkált alapél vagy helyi lépcső | +/-0,10 és +/-0,20 mm között | A szigorúbb értékek stabil rögzítést, szabályozott hőmérsékletet és meghatározott mérési beállítást igényelnek. |
| CNC-vel fúrt hézagfurat átmérője | +/-0,05 és +/-0,10 mm között | A fúró mérete, a kilépő sorja, a bevonatolás és a mérési módszer befolyásolja az eredményt |
| Lézerrel vágott vagy lyukasztott furatátmérő | +/-0,10 és +/-0,25 mm között | A vastagság-furat arány, a szerszámkopás, a kúposság és a salakképződés dominálhatja az eredményt. |
| Reamed pozicionáló furat | Egy illeszkedési osztály, például a H7, csak akkor, ha a funkció megköveteli | A furatméret önmagában nem befolyásolja a pozíciót vagy a párosodási hibát |
| Általános összeszerelési furatminta | Valódi pozíciózóna átmérője 0,20–0,30 mm a meghatározott adatpontoktól | A nagy vagy rugalmas lemezekhez eltérő zóna- és visszafogott állapotdefinícióra lehet szükség |
| Kritikus helymeghatározó furatminta | Valódi pozíciózóna átmérője 0,10–0,15 mm a meghatározott adatpontoktól | A 0,05 mm-es vagy annál szűkebb átmérő költséges jellemző, amely a folyamatképesség felülvizsgálatát igényli. |
| Általános CNC felület | Ra 3,2 mikrométer maximum, mint kiinduló megbeszélési pont | A mérési irányt és a határértéket meg kell határozni |
| Kritikus érintkezőfelület | Ra maximum 1,6 mikrométer, mint kiinduló megbeszélési pont | A hézag ellenállása a síkfelülettől, az oxidtól, a bevonattól, a nyomástól és a tisztaságtól is függ. |
| Kritikus furat vagy érintkezési zóna sorja | Maximális sorja körülbelül 0,05 mm | A sorja irányát és az ellenőrzési módszert is meg kell határozni. |
| Általános külső élű sorja | Maximális maradék sorja körülbelül 0,10 mm egy 0,2–0,5 mm x 45 fokos letörés után, vagy R0,2–R0,5, ahol meg van adva. | A szigetelésre, a kúszóáramra és az illesztési felületekre eltérő határértékek vonatkozhatnak. |
| Helyi érintkezőfelület síkfelülete | 0,10–0,20 mm egy meghatározott 100 mm-es betét felett; 0,05–0,10 mm a nagyobb igénybevételt jelentő megbeszélésekhez | Csak a funkcionális betét vezérlése és a támasztási feltételek meghatározása |
| Hosszú, vékony gyűjtősín lokális szabadállapotú síkfelülete | 0,20–0,50 mm bármely meghatározott 300 mm-es ellenőrzési tartományon belül, mint árajánlatkérési megbeszélési pont | Határozza meg az értékelési ablakot és a megtámasztási feltételt, és adjon meg egy különálló teljes síkfelületi határértéket a teljes alkatrész hosszában. |
Ne fizessen +/-0,05 mm-ért egy dekoratív saroknál, ha a két pozicionáló furat a meghatározatlan élekből kiindulva mozog. Csak a kritikus jellemzőkre alkalmazzon szigorúbb szabályozást, és az általános méreteknek a kiválasztott vágási útvonallal kompatibilis tűréshatárt adjon meg.
A Cymber Metal közönségeréz CNC megmunkáló tartófolyamat kontextust biztosít. Minden tűréshatárhoz továbbra is rajzi felülvizsgálat szükséges, mivel egy rövid, 5 mm-es lemez és egy 1500 mm-es flexibilis gyűjtősín nem úgy viselkedik, mint ugyanaz a megmunkálási feladat.
A furatpontosság több, mint a furatátmérő
Egy furaton áthaladó csavar nem bizonyítja, hogy a gyűjtősín megfelelően illeszkedik.
A furatátmérő, a pozíciótűrés, az alap menetemelkedés, az éltávolság, a süllyesztési geometria és a sorja állapota különböző tervezési szempontokat kezel.
Amikor a furattengely pozícióját az A referenciaponthoz viszonyítjuk, a pozíciótűrés a tengely tájolását is szabályozza. Csak akkor adjon hozzá külön merőlegességi szabályozót, ha az független funkcionális követelményt szolgál.
Egy átmérőmérővel 11,0 mm-es furatot lehet kimutatni, miközben a furat középpontja 0,8 mm-re van az illeszkedő csatlakozótól. Mindkét tény igaz lehet.
A koordinátatűrések a geometriai tűrésektől eltérően viselkednek. Ha egy furat középpontja X +/-0,10 mm-rel és Y +/-0,10 mm-rel van távolságban, akkor a középpontja egy 0,20 x 0,20 mm-es négyzeten belül bárhová elmozdulhat.
A maximális radiális eltérés egy saroknál körülbelül 0,141 mm. Egy 0,20 mm átmérőjű valódi pozíciózóna csak 0,10 mm radiális eltérést enged meg. Ezek a jelölések nem egyenértékűek.
Ismétlődő furatmintázatok esetén használjon alapméreteket, plusz az A, B és C pontokhoz viszonyított valós pozíciót, ahelyett, hogy egy újabb +/- koordináta-tűréskészletet halmozna fel ugyanarra az összefüggésre.
A maximális anyagállapot hasznos bónusz tűréshatárt biztosíthat az ASME Y14.5 szabvány szerinti rajzok szerinti hézagfuratokhoz, de csak akkor szabad használni, ha a mérnöki csapat ismeri az illeszkedési feltételeket.
Érintkezőfelülethez lokális síklapúságot, ellentétes funkcionális felülethez az A-val való párhuzamosságot, szabályozott külső kontúrhoz pedig adott esetben profilt kell használni. ISO GPS rajz alapján következetesen alkalmazni kell az ISO 1101 és ISO 5459 szabványokat, valamint a deklarált specifikációs alapelveket. Ne keverje véletlenszerűen az ASME és az ISO szimbólumrendszereket.
Válassza ki a furatfolyamatot a függvényből
| Folyamat | Legjobb kereskedelmi felhasználás | Pontosság vagy minőségi súrlódás | Kötegelt gazdaságosság |
|---|---|---|---|
| Lyukasztás | Ismétlődő furatok és profilok stabil térfogaton | Átgördülés, szerszámhézag, kúposság, sorja iránya és szerszámkopás | A szerszámköltség megtérülhet a nagy tételben, de nem hatékony a tervek módosításához |
| CNC fúrás vagy marás | Vegyes jellemzők, kisebb tételek és szabályozott furatminták | Ciklusidő, forgácskezelés, kilépő sorja és a készülék mozgása | Rugalmas, nincs külön lyukasztószerszám, de több megmunkálási idő alkatrészenként |
| Fúrás plusz dörzsárazás | Lyukak vagy meghatározott illeszkedések beazonosítása | Stabil előfúrást, beállítást és megfelelő anyagmegtámasztást igényel | Csak olyan helyen használja, ahol az összeszereléshez illeszkedési szintű átmérő-szabályozás szükséges |
| Szálapézeres vágás | Gyors profilváltások és beágyazott lemezmegmunkálás | A réz fényvisszaverő képessége, a hőbevitel, a salak és a kis furatminőség a berendezéstől és a vastagságtól függ. | Alacsony dedikált szerszámköltség, hatékony prototípusok és változó profilok esetén |
| Csiszoló vízsugár | Profilok, ahol az alacsony hőbevitel számít | Vágási kúposság, él érdessége, csiszolóanyag-maradványok és lassabb ciklus | Hasznos rugalmas geometriához; simításra továbbra is szükség lehet |
| Huzalszikra | Komplex vagy szigorúan ellenőrzött profilok | Lassú vágás és magasabb átalakítási költség | Tartsa fenn a kritikus jellemzőket, amelyek indokolják, ne a szokásos hézagokat |
A helyes folyamatok keverhetők. Lyukasztja az általános furatokat, CNC-vel megmunkálja a két illesztőfuratot, és csak a kritikus érintkezési lépést munkálja meg.
Ez a hibrid megoldás gyakran gazdaságosabb, mint minden egyes alaksajátosság teljes megmunkálása, vagy a lyukasztószerszám olyan helymeghatározási tűréshatár betartására kényszerítése, amelyet soha nem is terveztek.
A tiszta réz puha és hajlamos az élrátétképződésre, az elkenődésre és a sorja húzására. Éles, pozitív homlokszögű szerszámok, merev, de nem torzító befogás, szabályozott forgácseltávolítás és megfelelő hűtőközeg.
A túlzott szorítóerő ellaposíthatja a vékony lemezt a gépen, és a rögzítés kioldása után elengedheti a hajlított részt, ami a klasszikus eredményt hozza létre: a gépen jó, szabad állapotban a tűréshatáron kívül.
A Cymber Metal nyilvános oldala a következőhöz:CNC, EDM és gyűjtősín-megmunkáló berendezésekhasznos a beszállítói felülvizsgálat során. Az árajánlatkérőnek továbbra is rá kell kérdeznie, hogy pontosan melyik folyamat, szerelvény és ellenőrzési útvonal szerepel az árajánlatban.
Tervezési engedély a valódi összeszereléshez
Ne méretezze a csavarhézagot a névleges csavarátmérő alapján. Használja az irányadó rögzítőelem- és szerelési szabványt, majd számítsa ki a rendelkezésre álló hézagot a teljes rakáshoz képest:
- Gyűjtősín furatának helye
- Csatlakozófurat pozíciója
- Burkolattűrés
- Konzol mozgása
- Bevonat vastagsága
- Telepítési hozzáférés
A hornyok elnyelhetik a felhalmozódást, de az irányuk számít. A rossz tengellyel párhuzamos horony költségeket okoz, és semmit sem old meg.
Ha két furat egyaránt rögzíti az alkatrészt anélkül, hogy lehetővé tenné a hő- vagy gyártási mozgást, az összeszerelés túlzottan korlátozottá válhat.
Süllyesztések és furatok meghatározása a rögzítőelemek kívánt illeszkedési feltételei alapján. Lágy rézen egy agresszív süllyesztés deformálódhat a csavarterhelés alatt.
Egy furat körüli vékony maradék szakasz meghúzás közben felmelegedhet vagy deformálódhat. Az elektromos és a mechanikai tervezés nem választható szét az utolsó rajzmódosításkor.
A síkfelület elveszhet egy tökéletes furatminta után
A réz elmozdul, amikor anyagot távolítanak el belőle, amikor egy szerelvényt elengednek, és amikor a hőmérséklet változik.
Egy beszállító rögzíthet egy ívelt lemezt egy gépasztalhoz, pontosan kifúrhat minden furatot, és kiváló befogási eredményeket jelenthet. A szorítók elengedésével a lemez visszatérhet eredeti ívelt állapotába.
Ha a rajz soha nem határozta meg az ellenőrzési feltételt, mindkét fél megvédheti a mérését.
A vágás, az aszimmetrikus zsebkészítés, a lyukasztás, a hajlítás, a helyi polírozás, az egyengetés és a galvanizálás újraeloszthatja a feszültséget.
A lemez könnyebb simítása érdekében nem engedélyezett lágyítás hozzáadása nem ártalmatlan megoldás. Megváltoztathatja a keménységet, a szilárdságot, a keménységet és az ebből eredő torzulást. A folyamat sorrendje a minősítési tervben szerepel.
A hőmérséklet is számít.
A réz lineáris hőtágulási együtthatója szobahőmérséklet közelében nagyjából 16,5-17,0 mikrométer méterenként kelvinként.
Egy 1000 mm-es gyűjtősín, ha 10°C-kal távolabb mérjük a 20°C-os referenciahőmérséklettől, hossza körülbelül 0,17 mm-rel eltérhet pusztán a hőmérséklet miatt. Ez már nagyobb, mint néhány véletlenszerűen megadott rajzi tűréshatár.
Nagy vagy flexibilis gyűjtősínlemezek esetén adja meg:
- Referenciahőmérséklet vagy hőmérséklet-korrekciós módszer
- Szabadállapotú vagy korlátozott állapotú mérés
- A tartópont és a rögzítés állapota
- Teljes síkfelület és lokális síkfelület, ha mindkettő számít
- Hogy a végső ellenőrzés előtt történik-e galvanizálás, hajlítás és egyengetés
- Csomagolási támogatás szükséges az elfogadott állapot megőrzéséhez
Egy lapos alkatrész görbült szállítmányná válhat, ha egyenetlen elválasztókhoz vannak pakolva, túl szorosan vannak rögzítve, vagy hagyják elcsúszni az exportcsomagolásban.
A csomagolás a méretellenőrzés része, nem pedig egy adminisztratív sor a megrendelés alján.
A felületkezelés nem esztétikai kérdés
A „fényes és sima” nem mérnöki felületspecifikáció.
Egy gyűjtősínlemez általában több funkcionális zónát tartalmaz. Az érintkezőfelületeknek szabályozott síkfelülettel, tisztasággal és a csatlakozással kompatibilis felületi útvonallal kell rendelkezniük. A szigetelt éleknek sorját és sugarat kell szabályozniuk. A bevonatolt területeknek tapadást és vastagság-elfogadást kell biztosítaniuk. A nem funkcionális felületeknek csak ésszerű kozmetikai korlátokra lehet szükségük.
| Felszíni zóna | Mit kellene szabályozni | Amit nem szabad feltételezni |
|---|---|---|
| Elektromos érintkezőlap | Síkfelület, érdesség (ha releváns), tisztaság, bevonat, maszkhatár és védelem | A tükrös felület automatikusan alacsony érintkezési ellenállást eredményez |
| Lyuk- és horonyélek | Sorja iránya, maximális sorja vagy éltörés, bevonatfedettség és méretek állapota | A „sorjázott” kifejezés minden beszállító számára ugyanazt az eredményt jelenti. |
| Szigetelt él | A szigetelőrendszerrel kompatibilis sugár vagy letörés | Az általános kozmetikai polírozás megakadályozza a szigetelés károsodását |
| Bevonatolt érintkezésmentes terület | Bevonat típusa, minimális helyi vastagság, tapadás és megjelenési kritériumok | Bármilyen ón-, ezüst- vagy nikkelvastagság minden hőmérséklethez és légkörhöz illik |
| Kozmetikai arc | Karcolás-, folt-, ujjlenyomat- és színhatárok egyeztetett vizuális szabvány szerint | A kozmetikai elutasítási kritériumok referenciaminta nélkül is nyilvánvalóak. |
A felületi érdesség egy bemeneti érték, nem pedig az érintkezési ellenállás eredménye.
Az Ra 1,6 mikrométer drágább lehet, mint az Ra 3,2 mikrométer, de a simább szám nem szünteti meg a rossz illesztési nyomást, az oxidációt, a szennyeződést, az elégtelen átfedést, a csavarok lazulását vagy a nem megfelelő bevonatot.
Ha Ra értéket adnak meg, adja meg a mérési irányt, a határértéket vagy az értékelési hosszt, valamint azt, hogy a követelmény a galvanizálás előtt vagy után érvényes-e.
Csak akkor használjon 0,8 mikrométeres vagy annál finomabb Ra besorolást, ha a funkcionális bizonyítékok indokolják a többletkidolgozási és ellenőrzési költségeket. Kritikus kötések esetén adja meg a kötés kialakítását, és igazolja az ellenállást a kész csatlakozáson.
A következő gyakori bevonatsávok csak megbeszélésre szolgálnak, nem ajánlások vagy élettartam-garanciák:
| Bevonatolási útvonal | Lehetséges árajánlatkérési megbeszélési sáv | Amit még meg kell határozni |
|---|---|---|
| Elektromos ón | 5-15 mikrométer | ASTM B545 vagy más irányadó specifikáció, minimális helyi vastagság, maximális lerakódás, újrafolyás (ha alkalmazható), tapadási és maszkolási zónák |
| Mérnöki nikkel | 5-15 mikrométer | ASTM B689 vagy más irányadó specifikáció, lerakódási osztály, jelentős felületek, tapadási és korróziós követelmény |
| Ezüst | 5-15 mikrométer | ASTM B700 vagy más irányadó specifikáció, minimális helyi vastagság, antioxidáns kezelés, érintkezési teher és kopási ciklus |
A bevonatot az alkalmazási hőmérséklet, a légkör, a csatlakozási ciklusok, a súrlódási viszonyok, a korrózió, a forraszthatóság és az érintkező kialakítása határozza meg.
A névleges vagy átlagos vastagság nem ugyanaz, mint a vásárló által meghatározott minimális helyi vastagság.
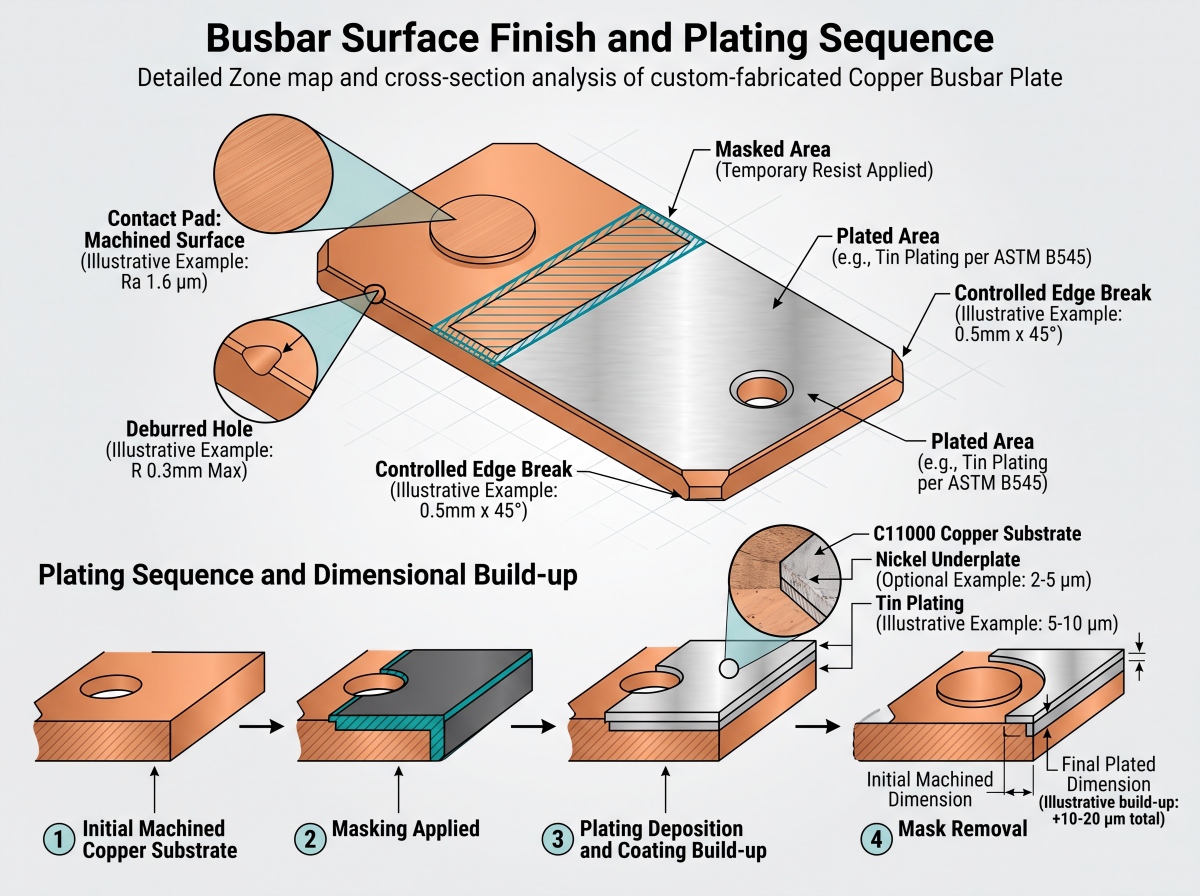
A bevonatolási döntés a méreteket is megváltoztatja.
Ha 10 mikrométer réteget rakunk le minden egyes szemközti felületre, akkor a külső méret elméletileg körülbelül 0,020 mm-rel nő.
Ha a furat fala sugárirányban a teljes kerülete mentén 10 mikrométert kap, akkor a furat átmérője elméletileg körülbelül 0,020 mm-rel csökken.
A kritikus illesztéseket a megengedett maximális helyi lerakódáshoz kell viszonyítani, nem csak a névleges vagy minimális bevonatvastagsághoz.
A valódi galvanizálás eloszlása nem tökéletesen egyenletes: az élek többet építhetnek fel, a mélyedések kevesebbet fogadhatnak be, az állványok vagy maszkok elhelyezkedése pedig lokális eltéréseket hoz létre.
Ezért a rajznak tartalmaznia kell, hogy a kritikus méretek a galvanizálás előtt vagy után érvényesek-e. Meg kell határoznia a jelentős felületeket, a minimális helyi vastagságot, a maszkolási határokat, valamint azt, hogy a furatfalaknak szükségük van-e lefedésre.
A bevonat kiválasztásához tekintse átón-, ezüst- és nikkelgyűjtősín-bevonat.
Az ón, az ezüst és a nikkel különböző határfelületi, korróziós, hőmérsékleti és kopási problémákat old meg. Egyik sem nevezhető dekoratív fejlesztésnek, amely automatikusan javítja a rézmag vezetőképességét.
A megmunkálási és galvanizálási sorrend szabályozása
Egy gyakorlati kezdési sorrend a következő:
- Ellenőrizze az anyag minőségét, keménységét, vastagságát és bejövő állapotát.
- Vágja le a nyersdarabot elegendő ráhagyással a kritikus adatpont-sajátosságok számára.
- Funkcionális alappontok meghatározása és furatminta, hornyok és helyi lépcsők megmunkálása.
- Sorjátlanítson és alkalmazza a rajz által jóváhagyott élfeltételt.
- Rajz által jóváhagyott hajlítást kell végezni ott, ahol a kiválasztott útvonal hajlítást igényel a lemezelés előtt, majd ellenőrizni kell az érintett geometriát.
- Tisztítsa meg az alkatrészt polírozópaszta, hűtőfolyadék vagy ragasztómaradványok nélkül.
- Maszkolja le és ragassza le a megadott felületeket.
- Ellenőrizd a végleges méreteket, a bevonatot, a felület állapotát és az elektromos jellemzőket.
- A kész alkatrészeket csomagolja be a kopás, oxidáció és deformáció elkerülése érdekében.
A galvanizálás utáni megmunkálás a vágott élek, menetek és érintkezési felületek csupasz rézfelületét okozhatja.
A galvanizálás utáni hajlítás megrepedéshez vagy elvékonyodáshoz vezethet, mivel az ilyen réteg nem rendelkezik elegendő képlékenységgel a deformációhoz. A galvanizálás előtti hajlítás bonyolíthatja a vastagságeloszlást és a repedések elosztását.
Nincs univerzális sorrend. A rajznak és a folyamattervnek egyeznie kell a gyártás előtt.
Az ellenőrzésnek meg kell egyeznie a rajzzal
Az anyagtanúsítvány az anyaginformációkat igazolja. Nem bizonyítja, hogy a kész furatminta illeszkedik az összeállításhoz.
Az ellenőrzési tervnek egy részletes rajzot kell követnie, és meg kell határoznia az összes kritikus jellemzőt, módszert, szerelvényt, mintavételi szabályt és jelentéstételi követelményt.
Egy koordináta-mérő géppel mért prototípus nem jelenti automatikusan azt, hogy minden gyártási tételt ugyanúgy ellenőriznek.
| Ellenőrzési tétel | Megfelelő bizonyíték vagy módszer | Fő korlátozás |
|---|---|---|
| Anyagminőség és keménység | MTC hőhöz vagy tételhez kapcsolódik | Nem igazolja a kész méreteket |
| Vezetőképesség | Megállapodott ellenállás- vagy vezetőképesség-mérési módszer, például ASTM B193 vagy ASTM E1004, ahol alkalmazható | Nem erősíti meg az ízületi ellenállást |
| Teljes vastagság és síkfelület | Kalibrált vastagságmérő szerszámok és felületi lemez vagy CMM módszer meghatározott alátámasztással | A szorítás elrejtheti a szabadállapotú torzulást |
| Lyuk átmérője | Dugós mérőeszköz, furatmérő, látórendszer vagy koordináta-mérőgép | Az átmérő önmagában nem bizonyítja a pozíciót |
| Lyuk valódi helyzete és emelkedés | CMM vagy validált látómezős/befogásos módszer a rajzi alappontokhoz viszonyítva | Az eredmények az alappont-szimulációtól és a befogási állapottól függenek |
| Felületi érdesség | Kalibrált profilométer meghatározott mérési iránnyal és határértékkel | Az Ra önmagában nem jósolja meg az elektromos érintkezés teljesítményét |
| Sorja és éltörés | Optikai mérés, összehasonlító eszköz vagy elfogadott vizuális/tapintási módszer | A „nincsenek éles szélek” nem numerikus elfogadási kritérium |
| Bevonat vastagsága | XRF az ASTM B568 szabvány szerint, ahol alkalmas, keresztmetszet vagy más elfogadott módszer meghatározott jelentős felületeken | Egyetlen kényelmes leolvasás elrejtheti a vékony területeket máshol |
| Bevonat tapadása | Megállapodott kvalitatív vagy kvantitatív módszer, az ASTM B571 szabványt felhasználva lehetséges referenciaként | Egy vizuális átfutás önmagában is elmulaszthatja a rossz előkészítést vagy a helyi elkülönítést. |
| Kész alkatrész ellenállása | Négypontos Kelvin-mérés meghatározott szondapontok között, meghatározott mérőáramnál és stabilizált hőmérsékleten | Ez nem egy összeszerelt illesztések ellenállási vizsgálata |
| Összeszerelt illesztés ellenállása | Négypólusú Kelvin-mérés az összeszerelés után, meghatározott illeszkedő felületekkel, szerelvényekkel, alátételrendezéssel, nyomatékkal vagy előfeszítéssel, tartózkodási körülményekkel és hőmérséklettel | Nem következtethető ki a laza részek vezetőképességéből |
Egy egyméteres réz alkatrész esetében az ellenőrzési hőmérséklet nem triviális. Jegyezze fel az alkatrész hőmérsékletét, szükség esetén stabilizálja azt, és használja ugyanazokat a referenciafeltételeket, amikor a vevő és a beszállító összehasonlítja az eredményeket.
A beszállítói szintű dokumentumokat és a rendelési szintű nyilvántartásokat is el kell különíteni.
Cymber Metal'sminőségi tanúsítványok és ellenőrzési dokumentumokvállalati és képességbeli kontextus megadása. Egy ömlesztett szállítmányhoz továbbra is szükség van a megrendelésben meghatározott specifikus MTC-re, méretjelentésre, bevonatjelentésre, első cikkszámú nyilvántartásra vagy harmadik fél általi ellenőrzésre.
Ne írd azt, hogy egy laza réz gyűjtősínlemez „IEC 61439 szabványnak megfelelő” pusztán azért, mert be fog kerülni egy kapcsolóberendezésbe.
Az IEC 61439 szabvány a kisfeszültségű kapcsoló- és vezérlőberendezések összeállításával és azok ellenőrzésével foglalkozik. A gyűjtősín-alkatrésznek meg kell felelnie a rajzi és anyagkövetelményeknek, míg a kész egység továbbra is felelős az alkalmazandó rendszerszintű ellenőrzésért.
Beszállító kiválasztása: Kérjen folyamatbizonyítékot
A beszállítónak bizonyítania kell az útvonal feletti ellenőrzést, nem csak polírozott réz fényképeket kell bemutatnia.
Tömeges megrendelés leadása előtt tegye fel ezeket a kérdéseket:
- Milyen anyagforma, minőség, szabvány és hőmérséklet szerepel az árajánlatban?
- Mely jellemzőket stancolják, lézervágják, fúrják, marják, dörzsárazzák vagy szikraforgácsolják?
- Hogyan határozzák meg a referenciapontokat és hogyan ellenőrzik a furat valódi pozícióját?
- A méretek a galvanizálás, hajlítás és egyengetés előtt vagy után elfogadottak?
- Mely műveleteket adják ki alvállalkozásba, és hogyan ellenőrzik ezeket a beszállítókat?
- Tartalmaz-e első cikk ellenőrzési jelentést, és mely jellemzőket mérik tételenként?
- Hogyan hagyják jóvá a rajzmódosításokat, a szerszámmódosításokat és a folyamatbeli eltéréseket?
- Hogyan védik az érintkező felületeket, éleket és hosszú lemezeket az exportcsomagolás során?
A Cymber Metal közönségeréz és alumínium ellátási lánc szolgáltatásokAz oldal képességszinten ismerteti az anyagkiválasztást, a feldolgozás koordinációját, az ellenőrzést és a szállítási támogatást.
A kereskedelmi árajánlatnak továbbra is meg kell határoznia a benyújtott rajz pontos terjedelmét.
Óvakodj attól a beszállítótól, aki minden tűréshatárra vonatkozó kérdésre „probléma nélkül” válaszol.
Egy kontrollált válasz másképp hangzik: a beszállító azonosítja a referenciarendszert, megjelöli az inkompatibilis kijelöléseket, szétválasztja a stancolt és megmunkált részeket, elmagyarázza az ellenőrző szerelvényt, és megkérdezi, hogy mely méretek érvényesek a galvanizálás után.
A teljes kiszállított költség feltárja az olcsó árajánlatot
A gyűjtősín ára nem a réz ára plusz néhány fúrt lyuk.
Használja ezt a modellt:
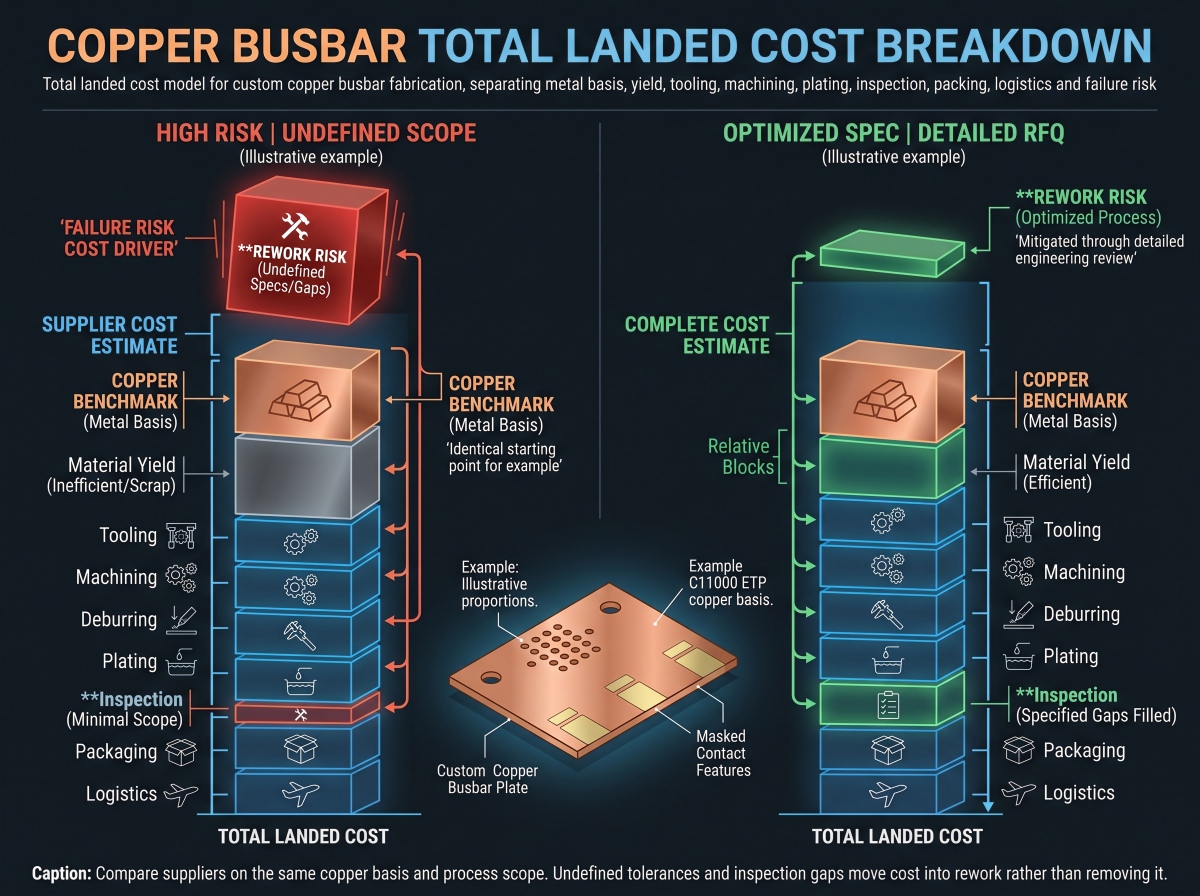
Teljes beszerzési költség = fém alap + vásárolt anyag hozamveszteség + szerszámozás + megmunkálás + sorjátlanítás és tisztítás + galvanizálás + ellenőrzés + csomagolás + fuvar és vám + átdolgozási kockázat
A fém résznél fel kell tüntetni az árképzés alapját.
Kínából beszerzett megrendelések esetén az árajánlat hivatkozhat egy elfogadott SMM réz referenciaértékre. Más szerződések LME-t vagy fix réz bázist is használhatnak.
Az árajánlatkérő levélnek meg kell határoznia a referenciát, az árajánlat dátumát vagy átlagolási időszakot, a devizát, az átváltási prémiumot, valamint azt, hogy a fémalap a megrendeléskor rögzített vagy módosított.
Ne hasonlíts össze két ajánlatot, amíg mindkettő ugyanazt a fémlogikát nem használja.
A hozam ugyanilyen figyelmet érdemel.
Egy 8 kg súlyú kész alkatrészhez több mint 8 kg vásárolt lemezre lehet szükség a fészekhézagok, a vágási vágat, az élráhagyás, a szorítófülek és a használhatatlan maradékok miatt.
A rézhulladék megtartja a hasznosítási értékét, de a hulladékjóváírás nem törli el a gépidőt, a forgótőkét, a válogatást vagy a vásárolt anyag és a hasznosított hulladékérték közötti különbséget.
A szerszámozás és a tételméret megváltoztatja a legjobb útvonalat.
Egy dedikált lyukasztószerszám rossz döntés lehet tíz prototípus alkatrész esetében, amelyek a tesztelés után változhatnak.
20 000 stabil alkatrész teljes CNC-megmunkálása ugyanilyen pazarló lehet, ha az általános furatok és profilok megbízhatóan stancolhatók, miközben csak a pozicionáló elemek kapnak CNC-megmunkálást.
Az ellenőrzésnek is valós ára van.
A koordináta-mérőgéptől (CMM) származó jelentések megkövetelése minden egyes esztétikai élhez időigényes anélkül, hogy csökkentené az elektromos kockázatot. A két pozicionáló furat ellenőrzésének elmulasztása leállíthatja az összeszerelést.
A megfelelő terv a 100%-os ellenőrzéseket vagy a szigorúbb mintavételt a kritikus jellemzőkre összpontosítja, és egy elfogadott tételtervet használ a stabil másodlagos jellemzőkhöz.
Itt válnak az olcsó árajánlatok drágává.
A vevő kis átalakítási prémiumot takarít meg azzal, hogy elfogadja a nem meghatározott furatpozíciót és a galvanizálás előtti méreteket. Megérkezik az első tétel, M10-es csavarok kerülnek be néhány furatba, de nem a teljes kötegbe, és a kezelők kézzel nagyítják a mintát.
A vevő most sérült lemezekkel, ellenőrizetlen éltávolsággal, plusz munkával, késedelmes panelekkel és a kiváltó okok hiányával vádolja a tulajdonost.
Mit kell beletenni egy réz gyűjtősín gyártási árajánlatkérésbe?
Küldjön elegendő információt minden beszállítóról, hogy ugyanazt a késztermék-állapotot lehessen árazni:
- 2D PDF rajz, 3D modell és rajzrevízió
- Anyagminőség, termékszabvány, hőmérséklet és minimális vezetőképesség
- Kiindulási anyagforma: lemez, lemez, laposrúd vagy gyűjtősín
- Teljes méretek, vastagságtűrés, egyenesség és síklapúság
- Az A, B és C adatpontok definíciói
- Kritikus furatátmérők, valódi pozíció, menetemelkedés, hornyok, menetek, süllyesztők és süllyesztőfuratok
- Általános profiltűrés és az összeszerelés szempontjából kritikus méretek
- Sorja iránya, maximális sorja, éltörés, letörés vagy sugár
- Érintőfelület érdessége, síkfelülete, tisztasága és védelmi követelményei
- Csupasz, ón, ezüst vagy nikkel felületi állapot
- Bevonatolási eljárás, minimális helyi vastagság, jelentős felületek és maszkolási zónák
- Nyilatkozat arról, hogy a kritikus méretek a galvanizálás és hajlítás előtt vagy után érvényesek
- Mennyiség, prototípus mennyiség, első cikkszám igény és éves felhasználás
- MTC, vezetőképesség, méret- és bevonatjelentések
- Kész alkatrész ellenállási jelentés és/vagy összeszerelt kötés ellenállási jelentés, a vizsgálati beállítások meghatározásával
- Mintavételi terv, harmadik fél általi ellenőrzés és változáskezelési követelmények
- Csomagolás, célország, Incoterm és a szükséges érkezési dátum
Ne titkolja el a szerelési feltételeket a beszállító elől, majd ne várja el, hogy az árajánlat tartalmazza azokat.
Ossza meg az illesztési rajzot, vagy legalább a csavar, a csatlakozó, a ház és a szigetelési réteg rajzát minden kritikus interfész körül.
Projektspecifikus áttekintéshez,Gyűjtősín-ajánlatkéréssel forduljon a Cymber Metalhoza rajzzal, minőséggel, kritikus jellemzőkkel, felületkezeléssel, mennyiséggel és ellenőrzési követelményekkel.
Az anyagok jelenlegi elérhetőségét, a feldolgozás megvalósíthatóságát, a rendelési mennyiséget és a szállítási ütemtervet a tényleges specifikáció alapján kell megerősíteni, ahelyett, hogy egy weboldalon található információk alapján feltételeznénk azokat.
Lényeg
Az egyedi gyűjtősín minőségét az első furat fúrása előtt eldöntik.
Válassza ki a megfelelő rézminőséget és anyagformát. Határozza meg a referenciapontokat a funkcionális felületekből. Ellenőrizze a furat pozícióját, ne csak az átmérőjét. Válassza le az érintkező felületeket a kozmetikai felületekről. A tűréshatár-keretbe vegye bele a bevonatot és a hőtágulást. Ezután a vizsgálati módszert igazítsa a rajzhoz.
A drága beszállító nem mindig az, amelyiknek magasabb az egységára.
Gyakran ő az, aki kihagyja az anyagkihozatalt, a végső méreteket, a kritikus ellenőrzést és a csomagolást az árajánlatból, majd ezeket a költségeket utólagos munkaként és késedelemként küldi vissza.
Gyakran Ismételt Kérdések
Nincs univerzális gyűjtősín-tűrés.
Használjon funkcionális hierarchiát: szigorúbb ellenőrzést a furatok, érintkezési felületek és illesztési lépések beazonosításához; folyamatkompatibilis általános tűrések a külső profilokhoz és a hézagsajátosságokhoz.
A lemez mérete, vastagsága, hőmérséklete, megmunkálási útvonala, a bevonatolás és a mérési körülmények befolyásolják a megvalósíthatóságot. A teljes rajzot folyamatspecifikus felülvizsgálatra küldje el ahelyett, hogy minden méretre +/-0,05 mm-t alkalmazna.
Külön definiálja a furat átmérőjét, a funkcionális referenciapontokhoz viszonyított valós pozícióját, a menetemelkedést, az éltávolságot és az esetleges süllyesztést vagy süllyesztőfuratot.
Az átmérő önmagában csak azt bizonyítja, hogy a rögzítőelem befér az adott furatba. Nem bizonyítja az illeszkedést a csatlakozóval, a burkolattal vagy a teljes szerelvénycsoporttal.
Adja meg, hogy az elfogadási méretek a galvanizálás előtt vagy után érvényesek-e.
Nem automatikusan.
A lyukasztás gazdaságos és megismételhető lehet stabil, nagy volumenű minták esetén, de a szerszámkopás, az elfordulás, a kúposság és a sorja iránya ellenőrzést igényel.
A CNC fúrás vagy marás rugalmasabb, és gyakran jobb vegyes jellemzők vagy kritikus furatminták esetén, de növeli a ciklusidőt.
Egy hibrid útvonallal általános furatokat lehet ütni, míg CNC-vel csak alakzatokat lehet behatárolni.
Igen.
Ha egy t vastagságú bevonat egyenletesen rakódik le a teljes furatfalon, akkor a furat átmérője elméletileg körülbelül 2 t-val csökkenhet, míg a külső méret körülbelül 2 t-val nőhet.
A tényleges galvanizálási eloszlás a geometriától, az áramsűrűségtől, a maszkolástól és a dobási teljesítménytől függően változik. A kritikus méreteknek meg kell határozniuk a végső galvanizálási állapotot és a mérési helyeket.
Egyetlen Ra érték sem garantál alacsony ellenállású kötést.
Alternatív RFQ kezdőértékként szolgálhat az Ra maximum 1,6 mikrométer egy igényesebb megmunkált érintkezőfelülethez, vagy az Ra maximum 3,2 mikrométer egy általános megmunkált érintkezőfelülethez.
Adja meg, hogy a határérték a galvanizálás előtt vagy után érvényes-e. Ne adjon meg 1,6–3,2 mikrométer közötti elfogadási sávot, kivéve, ha funkcionálisan szükséges mind felső, mind alsó határ meghatározása.
A végső követelmény a síkfelülettől, a bevonattól, a tisztaságtól, az érintkezési nyomástól, a csavarrendszertől, az átfedéstől, a hőmérséklettől és az érvényesítési módszertől is függ.
Adja meg az adatpontot, a megtámasztási állapotot, a szabad vagy befogott állapotot, az ellenőrzési módszert és a referencia-hőmérsékletet.
A vékony vagy hosszú rézlemezek befogáskor laposnak tűnhetnek, majd elengedés után visszanyerhetik a hajlásszögüket.
Ha az összeállítás szándékosan korlátozza a lemezt, akkor ezt a rögzítési feltételt kell meghatározni a rajzon. Ellenkező esetben szabad állapotú elfogadást kell kérni egy egyeztetett felületlemezzel vagy CMM beállítással.
Egyik sem univerzálisan jobb.
A C11000-et széles körben használják nagy vezetőképességű elektromos alkatrészekhez. A C10200 oxigénmentes réz, és ott lehet indokolt, ahol az oxigénnel kapcsolatos feldolgozási vagy szervizelési viselkedés számít.
Hasonlítsa össze az alkalmazandó anyagszabványt, hőmérsékletet, vezetőképességet, illesztési útvonalat, alakítási követelményt, légkört és tanúsítványt.
Ne fizess olyan osztályzatelőnyért, amelyet az alkalmazás nem használ fel.
Nem.
Az MTC támogatja az anyagminőséget, az összetételt, a hőmérsékletet vagy más jelentett tulajdonságokat a kapcsolt hő vagy tétel esetében.
Nem bizonyítja a furat pozícióját, síkfelületét, sorjaképződést, érdességet, bevonat vastagságát vagy az összeszerelés illeszkedését.
A nagy tételben történő megrendelésekhez szükség lehet egy részletes első cikkszámú jelentésre, méretellenőrzésre, galvanizálási nyilvántartásra, nyomon követhetőségre és végső elektromos tesztelésre is, ahol ez elő van írva.
Kérje az MTC-t, a rajzmódosítást, az első cikkszámú vagy méretezési jelentést, a kritikus furatok és síklapúság eredményeit, a bevonattanúsítványt és a helyi vastagságmérési adatokat, a vezetőképességi jelentést, ahol szükséges, a kritikus kötések végleges ellenállási adatait, az eltérési jóváhagyásokat és a tételszám nyomon követhetőségét.
A pontos csomagot az árajánlatkérés előtt meg kell állapodni, mivel az ellenőrzés terjedelme befolyásolja mind az árat, mind a szállítási időt.
A teljes bekerülési költség magában foglalja a megállapodás szerinti rézárat, a vásárolt anyaghozamot, a szerszámozást, a megmunkálást, a sorjátlanítást, a tisztítást, a galvanizálást, az ellenőrzést, a csomagolást, a szállítást, a vámot és az átdolgozási kockázatot.
Hasonlítsa össze a beszállítókat ugyanazon fémárképzési képlet és a késztermék hatóköre alapján.
Az olcsóbb átalakítási ár félrevezető lehet, ha nem tartalmazza a végső galvanizált méreteket, a kritikus furatok ellenőrzését, az anyaghulladék-logikát vagy a torzulást megakadályozó csomagolást.
Közzététel ideje: 2026. augusztus 14.