
Megjelent: 2026. június 7.
Írta: Yanwei Hu, műszaki szakértő a Cymber Metalnál
Jó reggelt mindenkinek,
Yanwei Hu itt a Cymber Metaltól.
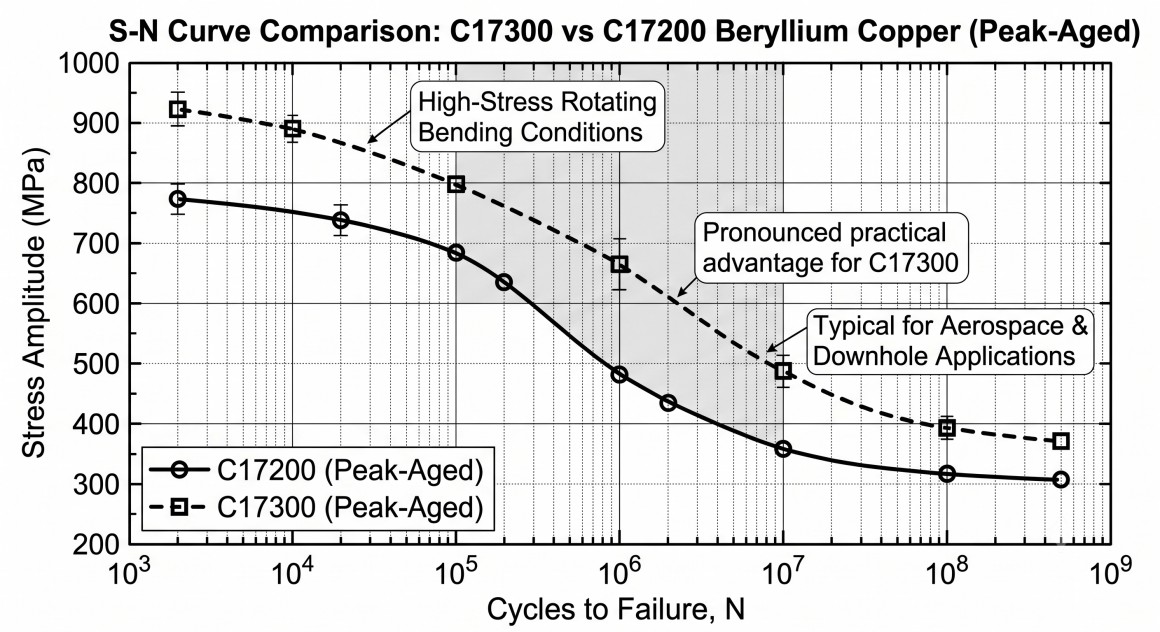
Tizennyolc hónappal ezelőtt egy amerikai védelmi beszállító hozott nekünk egy meghibásodott C17200 berillium-réz rugócsomagot egy nagy rezgésű repülőelektronikai modulból. Az alkatrészeket csúcsöregített állapotukra, 1200 MPa szakítószilárdsággal tervezték, és feltételezték, hogy 450 MPa váltakozó feszültség mellett 10^7 ciklust bírnak ki. 2,3 × 10^6 ciklusnál tönkrementek, klasszikus fáradási barázdálódásokkal, amelyek a hagyományos megmunkálásból eredő szerszámnyomoknál kezdődtek.
Az általunk gyártott pótalkatrészekC17300Egy lemez – azonos névleges szilárdsággal, de a megmunkálhatóság érdekében szabályozott ólomadagolással és gondosan összehangolt oldatlágyítási + öregítési ciklussal – meghaladta az 1,4 × 10^7 ciklust ugyanazon a tesztberendezésen. A különbség nem a papíron lévő ötvözet minőségében volt, hanem abban, ahogyan az anyagot a lemeztől a kész alkatrészig feldolgozták.
2026-ban, amikor a repülőgépipari aktuátorokban, a fúrólyukak lerakó szerszámaiban, a nagy megbízhatóságú csatlakozókban és a precíziós védelmi mechanizmusokban nagy feszültségű ciklikus terhelés jelenik meg, a vezető mérnökök már nem fogadják el a „berillium-réz” általános specifikációját. A C17300-at akkor követelik meg, amikor a megmunkálhatóságnak, a kifáradási élettartamnak és az öregedés utáni méretstabilitásnak együtt kell működnie.
Miért teljesít jobban a C17300 a többi berilliumréz minőségnél nagy igénybevétel alatt?
A C17300 egy ólmozott, nagy szilárdságú berillium-réz (névleges 1,9% Be, 0,4% Pb). Az ólom javítja a forgácstörést és csökkenti a szerszámkopást anélkül, hogy feláldozná a berillium-réz mag tulajdonságait, amelyek nélkülözhetetlenné teszik a nagy igénybevételű alkalmazásokban:
- Csúcsörögési szakítószilárdság 1100–1300 MPa
- Folyáshatár jellemzően 1000–1150 MPa
- Kiváló kifáradási tartóssági határ (gyakran >450 MPa 10^7 ciklusnál forgó hajlításnál)
- Elektromos vezetőképesség 22–28% IACS csúcsállapotban
- Nem szikraképző és jó korrózióállóság tengeri és ipari környezetben
A C17200-hoz képest a C17300 mérhetően jobb megmunkálhatóságot kínál, miközben közel azonos kifáradási és szilárdsági teljesítményt nyújt. Azoknál az alkatrészeknél, amelyek végső öregítés előtt alapos marást, fúrást vagy menetmegmunkálást igényelnek, ez közvetlenül alacsonyabb szerszámköltséghez, szigorúbb folyamatirányításhoz és kevesebb selejtes alkatrészhez vezet.
Hőkezelési sorrend: A rejtett változó, amely meghatározza a tűrések fennmaradását
A berillium-réz csak megfelelő oldó hőkezelés (jellemzően 800–850 °C), majd öregítés (315–330 °C 2–3 órán át) után fejti ki nagy feszültségállóságát. A megmunkálás sorrendje ezekhez a termikus ciklusokhoz képest meghatározó.
Gyakori meghibásodási módok, amelyeket más beszállítóknál is látunk:
- Teljes mértékben öregített állapotban történő megmunkálás → túlzott szerszámkopás és felületi károsodás veszélye, ami kifáradásos repedéseket okozhat.
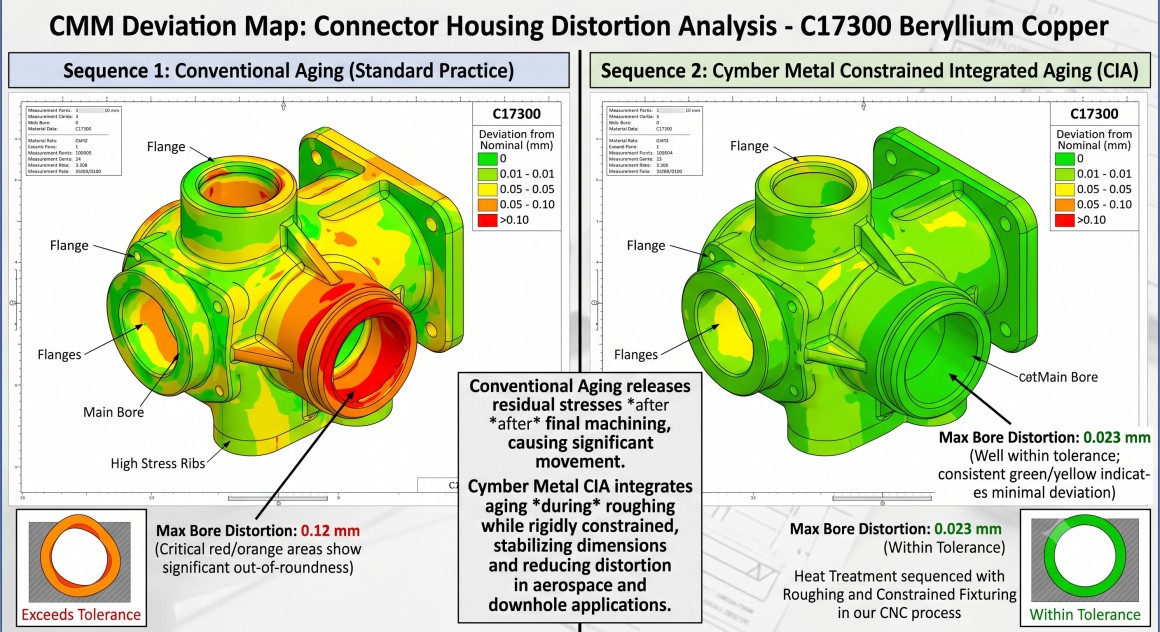
- Durva megmunkálás oldatban lágyított állapotban, majd kényszer nélküli öregítés → 0,08–0,15 mm-es torzulás precíziós furatokon és vékony profilokon.
- Túlöregítés a méretek „visszanyerése” érdekében → a kifáradási szilárdság és a feszültségkorrózióra való hajlam elvesztése.
A miénkbenCYMBER CNC megmunkáló műhelyA hőkezelést integrált folyamatváltozóként kezeljük. Nagy igénybevételű C17300 alkatrészek esetében jellemzően:
- Durva megmunkálás lemezből vagy rúdból oldatban lágyított vagy enyhén öregített állapotban.
- Alkalmazzon szabályozott végső öregítési edzési ciklust olyan rögzítéssel, amely korlátozza a kritikus méreteket.
- A kritikus jellemzők megmunkálása géppel az öregítés után a kívánt felületi integritás és tűréshatár elérése érdekében.
Ez a megközelítés rutinszerűen tart ±0,02 mm-t furatokon és ±0,05 mm-t vékony profilokon, miközben teljes csúcsöregedési mechanikai tulajdonságokat biztosít.
C17300 precíziós megmunkálása: Biztonság, szerszáméltartam és felületi integritás
A berillium-réz megmunkálásának nem képezheti vita tárgyát: minden műveletnek a levegőben lévő berilliumpor mennyiségét az OSHA és a nemzetközi expozíciós határértékek alatt kell tartania. Műhelyünk zárt megmunkálóközpontokkal, nagy hatékonyságú szűrővel és dokumentált kezelési protokollokkal van felszerelve, amelyek lehetővé teszik számunkra, hogy a C17300-at biztonságosan megmunkáljuk termelési mennyiségben.
Folyamat szempontjából a C17300 tisztán megmunkál, ha a paraméterek helyesek:
- Keményfém vagy PCD szerszámozás 150–300 SFM sebességgel nagynyomású hűtőközeg-hozzávezetéssel
- Pozitív homlokgeometria és éles élek az élrátétképződés minimalizálása érdekében
- Szabályozott forgácseltávolítás a forgácsok újbóli megmunkálásának megakadályozására, amelyek beágyazódást és feszültségnövekedést okozhatnak
Rutinszerűen elérjük az Ra ≤0,6 μm értéket a tömítő- és érintkezőfelületeken – ez kritikus fontosságú mind a kifáradási élettartam, mind az elektromos teljesítmény szempontjából a nagy igénybevételű csatlakozókban.
A Cymber Metal integrált képességei – Anyag + Folyamat, nem csak készlet
A vezető mérnököket mindenekelőtt egy dolog érdekli: vajon a kész alkatrész minden termikus és mechanikai művelet után megfelel-e a specifikációnak, teljes nyomon követhetőséggel?
A kérdésre úgy válaszolunk, hogy a teljes láncot irányítjuk:
- C17300 lemez, rúd, szalag és huzal nagy mennyiségű raktárkészlete 3200 tonnás raktárunkban, mindegyik gyári tanúsítvánnyal és tételszámkövetéssel
- Saját képesség a durva megmunkálás, a korlátozott öregítés és a simító megmunkálás egyetlen, szabályozott folyamatban történő szekvenciális elvégzésére
- Teljes dokumentációs csomag, beleértve a hőkezelési feljegyzéseket, a mechanikai vizsgálati eredményeket és a méretezési jelentéseket, amelyek megfelelnek a legigényesebb repülőgépipari és védelmi minőségbiztosítási rendszerek követelményeinek.
Teljes berillium-réz kínálatunkat itt tekintheti meg:Berillium-réztermékek
Nézze meg pontosan, hogyan alakítjuk a C17300 lemezt és rudat fáradáskritikus precíziós alkatrészekké itt:CYMBER CNC megmunkáló műhely
Gyakorlati specifikációs útmutató nagy igénybevételű alkalmazásokhoz
| Követelmény | Ajánlott megközelítés a C17300-hoz | Miért fontos a nagy stresszel járó szolgáltatások esetében? |
|---|---|---|
| Csúcsmechanikai tulajdonságok | Oldatlágyítás + korlátozott kor a csúcsállapotig | Maximális kifáradási élettartam és folyáshatár |
| Méretstabilitás | Durva gép → korlátozott kor → befejező gép | Hőciklus után ±0,02–0,05 mm-t tart |
| Felületi integritás | Éles PCD/keményfém, Ra ≤0,6 μm, nyomó maradékfeszültség | Megakadályozza a kifáradás kialakulását a szerszámnyomoknál |
| Biztonság és megfelelőség | Zárt megmunkálás dokumentált berillium-vezérléssel | Megfelel az OSHA és az ügyfelek EHS követelményeinek |
| Nyomonkövethetőség | Teljes MTR + hőkezelési feljegyzések + FAI | Megfelel az AS9100 / NADCAP szintű auditoknak |
Záró gondolatok
Nagy igénybevételnek kitett környezetben a C17300 berillium-rezet nem a kilogrammonkénti ára miatt választják. Azért, mert ha lemezből, precíziós megmunkálással és szabályozott öregítéssel helyesen dolgozzák fel, akkor a szilárdság, a kifáradási ellenállás, a vezetőképesség és a méretstabilitás egyedülálló kombinációját nyújtja, amelyet kevés más anyag tud felmutatni.
Azok a mérnökök sikeresek, akik a teljes folyamatot – az anyagminőséget, a hőkezelés időzítését, a megmunkálási paramétereket és a felület integritását – egyetlen integrált folyamatként kezelik, ahelyett, hogy a beszállítók közötti átadások sorozataként kezelnék.
A Cymber Metal 3200 tonnás raktárát, dokumentált CNC folyamatfolyamatát, valamint a hőkezelési sorrend és a finommegmunkálás egyetlen létesítményben történő kezelésének képességét pontosan ezekre az igényes alkalmazásokra építették. Nem egyszerűen berillium-rézlemezt vagy -rudat szállítunk. Kész, fáradásbiztos alkatrészeket szállítunk, a vezető mérnökök által megkövetelt nyomon követhetőséggel és folyamatirányítással.
Ha jelenleg nagy igénybevételnek kitett ciklikus alkalmazásra specifikálja vagy minősíti a C17300 acélt (vagy fontolgatja ezt), küldje el nekünk a rajzát, a feszültségi követelményeket, valamint az esetleges hőkezelési vagy felületi integritási korlátozásokat. Áttekintjük a folyamatláncot, és pontosan megmutatjuk, hogyan szabályozzuk azokat a változókat, amelyek meghatározzák az alkatrész üzembiztosságát.
Közzététel ideje: 2026. június 7.